


17.09.2026
Что можно делать на фрезерном станке: полный гид по операциям
Фрезерный станок – пожалуй, самый универсальный инструмент в металлообработке. Если токарный станок вращает заготовку, а режет неподвижный резец, то здесь все наоборот: вращается многолезвийная фреза, а заготовка подается ей навстречу. Такая схема открывает огромный простор для операций – от грубой обдирки литой болванки до тонкой гравировки и обработки трехмерных поверхностей. В этом гиде разберем, что реально можно делать на фрезерном станке, каким инструментом и в чем смысл каждой операции.
Как вообще работает фрезерование![]()
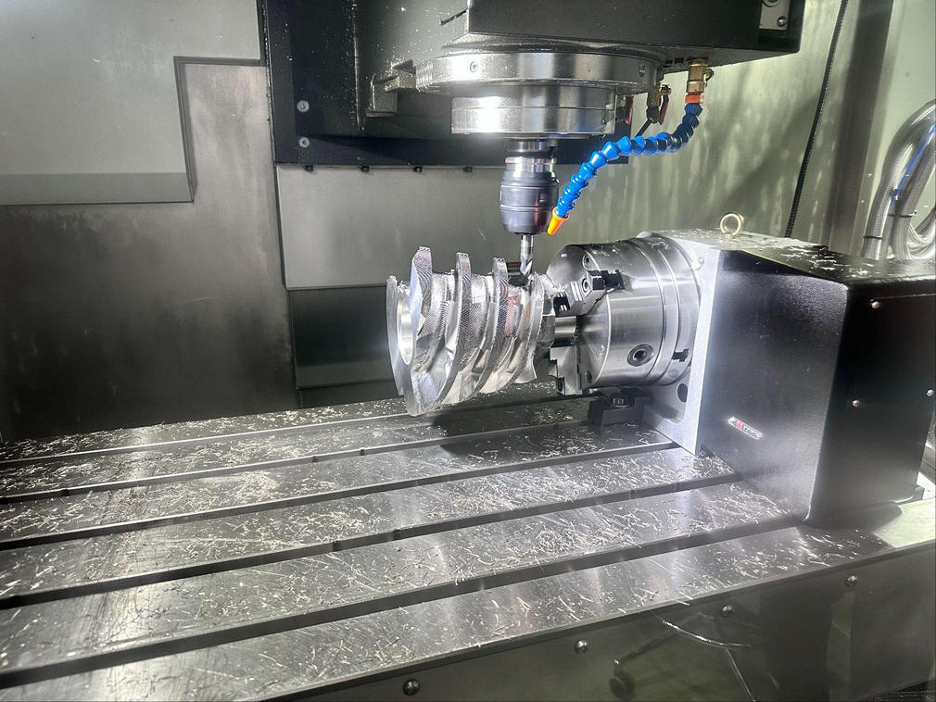
Логику операций проще уловить, если сперва разобраться в самой механике процесса. Инструмент здесь отвечает за главное движение – он вращается вокруг своей оси. Подачу же обеспечивает заготовка: она смещается вдоль, поперек или по вертикали, постепенно подставляя металл под зубья. Снимать стружку способны и периферийные (боковые) кромки фрезы, и ее торцевые зубья – и от того, какие именно кромки задействованы, зависит характер выполняемой операции.
Отличает фрезерование от многих других видов обработки прерывистость реза. За один оборот каждый зуб контактирует с заготовкой лишь короткое мгновение: врезается, срезает слой переменной толщины и снова выходит на воздух, успевая остыть. Такой ритм бережет режущую кромку, но у него есть обратная сторона – момент врезания всякий раз сопровождается легким ударом. Отсюда и требования к процессу: станок должен быть жестким, заготовка – прочно зафиксированной, а режимы (скорость, подача, глубина) – рассчитанными без ошибок.
Перечень поддающихся фрезерованию материалов широк: от углеродистых и легированных сталей до чугуна, от алюминия и других цветных сплавов до пластиков, композитов и древесины. Единственное условие успеха – грамотно выбранная фреза и режимы, отвечающие свойствам конкретного материала.
Базовые операции: плоскости, уступы, пазы
Большинство деталей начинается с этих трех операций – на них держится вся механическая обработка.
Обработка плоскостей
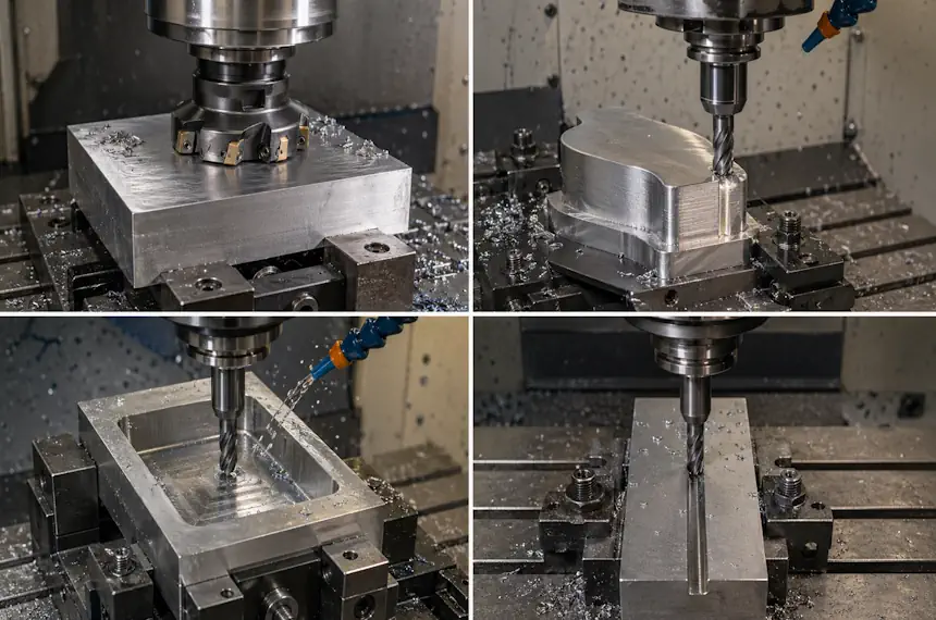
Самая массовая задача – получить ровную плоскую поверхность. Делают это двумя способами:
- Торцевое фрезерование – фреза работает торцевыми и периферийными кромками одновременно, ось инструмента перпендикулярна плоскости. Это основной и самый производительный метод обработки плоскостей. Угол фрезы в плане подбирают под задачу: универсальным считается 45° (снижает радиальную нагрузку и хорош при прерывистом резании), а для обработки плоскости с прилегающим уступом или буртиком берут фрезы с углом 90°.
- Цилиндрическое фрезерование – режут только периферийные зубья, а обрабатываемая плоскость параллельна оси фрезы. Способ применяют для протяженных поверхностей, чаще на горизонтальных станках цилиндрическими фрезами.
Наклонные плоскости получают либо специальной угловой фрезой, либо поворотом шпиндельной бабки, если станок это позволяет.
Уступы и пазы
Ступеньку на поверхности детали называют уступом, а прорезанную вглубь канавку – пазом. И то, и другое можно увидеть в самых разных изделиях: от корпусов и мебельной фурнитуры до валов и массивных станин. Выбор инструмента здесь диктует геометрия паза:
- Прямоугольный (шпоночный) паз прорезают концевой фрезой; когда к посадке предъявляют жесткие требования, в ход идут шпоночные фрезы с нормированным допуском на диаметр.
- Т-образный паз формируют последовательно: концевая фреза сначала выбирает прямую канавку, а затем специальная Т-образная фреза подрезает ее стенки изнутри, придавая нужный профиль.
- Паз «ласточкин хвост» нарезают угловой фрезой, создающей поднутрение под наклоном; на таких направляющих часто строится станочная оснастка.
Есть и тонкость, о которой нельзя забывать: прорезая паз концевой фрезой сразу на полную ширину, осевую глубину реза, как правило, держат в пределах примерно 70% длины режущей части. Превысите этот порог – и ухудшится эвакуация стружки, а сам инструмент начнет быстрее изнашиваться. Цифра ориентировочная: у разных фрез и производителей значения расходятся.
Сложные контуры, карманы и объемные формы
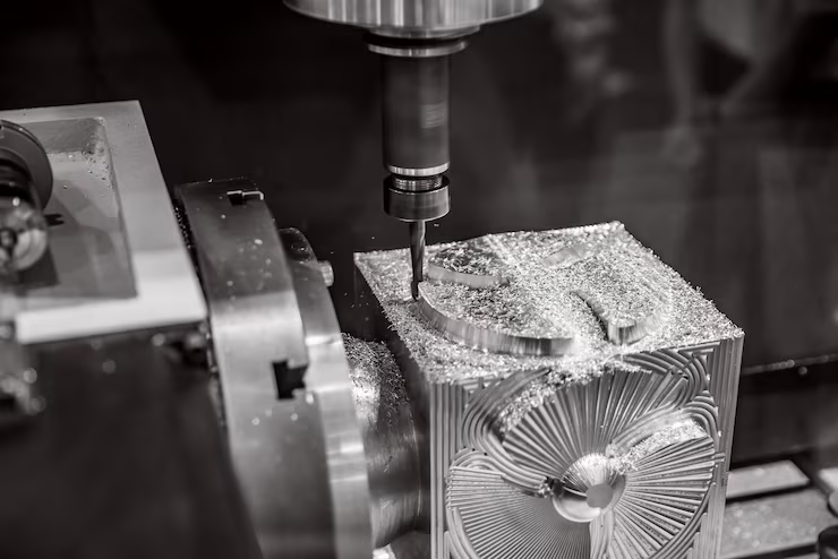
Когда речь заходит о деталях посложнее плоскостей, фрезерный станок раскрывается по-настоящему, особенно в варианте с ЧПУ.
Контурная обработка – движение фрезы по заданной траектории, прямой или криволинейной, для получения точного профиля детали снаружи или внутри. На многоосевых станках так обрабатывают сложные силуэты и сопряженные поверхности.
Фрезерование карманов и выемок – выборка материала внутри замкнутого контура. Типичная задача при изготовлении корпусов, литейных форм и пресс-форм. Глубокие карманы обрабатывают послойно, разбивая объем на горизонтальные уровни.
Обработка отверстий. Фрезерный станок не только сверлит отверстия и снимает фаски под резьбу – с помощью спиральной (винтовой) интерполяции он может выбирать отверстия и полости с плоским дном практически любого диаметра (большего, чем сама фреза) одним инструментом, без его смены. Фреза движется по спирали, равномерно распределяя нагрузку, что удобно для глубоких и ступенчатых полостей.
3D-обработка и гравировка. На станках с ЧПУ, особенно 3- и 5-осевых, фрезой обрабатывают трехмерные модели: рельефы, литейные мастер-модели, сложные криволинейные поверхности. Сюда же относится контурная и объемная гравировка – нанесение надписей, логотипов и узоров сферическими и гравировальными фрезами.
Специальные операции: резьба, зубья, фаски
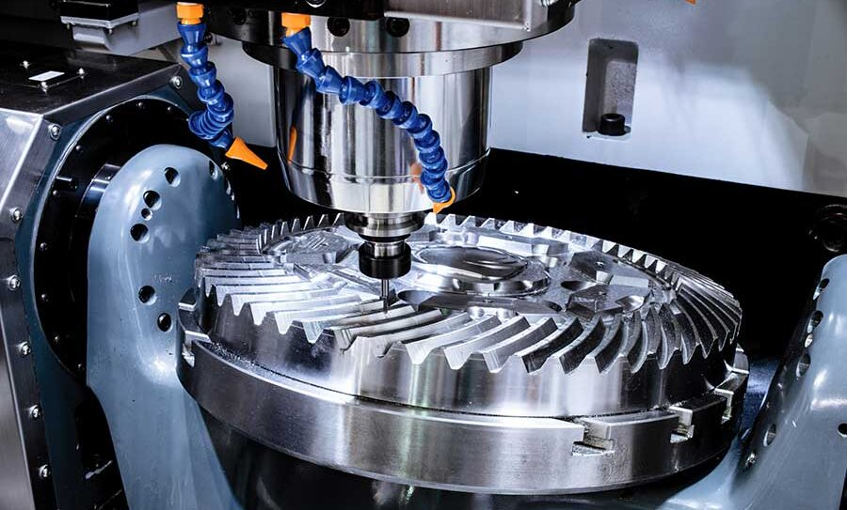
Помимо привычной обработки поверхностей, современный фрезерный станок берет на себя задачи, которые раньше требовали отдельного оборудования.
- Резьбофрезерование – нарезание внутренней или наружной резьбы специальной резьбофрезой по спиральной траектории. В отличие от метчика, одной резьбофрезой можно нарезать резьбу разного диаметра при том же шаге, а при поломке инструмент не застревает в отверстии.
- Зубофрезерование – нарезание зубьев шестерен, шлицевых валов и звездочек модульными, дисковыми или червячными фрезами. На универсальных станках и обрабатывающих центрах так делают прямозубые, косозубые и другие колеса.
- Снятие фасок и притупление кромок – фасочными (угловыми) фрезами снимают фаски под сварку, скругляют острые грани, готовят кромку под дальнейшую сборку.
- Обработка фасонных поверхностей – фасонными фрезами с затылованными зубьями получают сложный профиль за один проход; такие фрезы сохраняют форму режущей кромки после переточек.
Попутное и встречное фрезерование: почему это важно
Одну и ту же операцию можно вести двумя способами, и от выбора зависит и качество поверхности, и стойкость инструмента. Разница – в направлении подачи относительно вращения фрезы.
При встречном фрезеровании (резание «против подачи») зуб входит в металл от тонкого сечения стружки к толстому. Такой режим меньше боится литейной корки, окалины и твердых включений, поэтому его выбирают для черновой обдирки и грубых заготовок. Минусы – стремление приподнять заготовку, из-за чего нужна надежная фиксация, а также проскальзывание зуба по наклепанной поверхности в начале резания, что ускоряет износ.
При попутном фрезеровании (резание «по подаче») направления движения заготовки и вращения совпадают. Силы резания прижимают деталь к столу, врезание идет мягче, поверхность получается чище, а инструмент изнашивается медленнее. Зато метод чувствителен к неровностям заготовки и требует жесткого станка без люфтов: при их наличии возможен рывок заготовки и повторное резание стружки. Поэтому попутное фрезерование – выбор для чистовой обработки, встречное – для черновой по грубой поверхности.
Каким инструментом все это делается
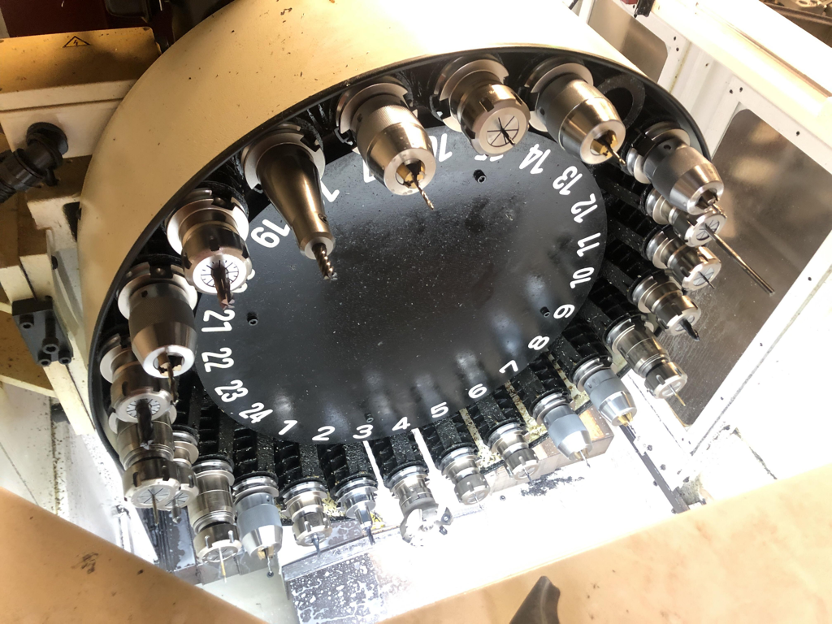
Многообразие операций обеспечивается разными типами фрез. Если держать в голове их назначение, подобрать инструмент под задачу несложно:
- Торцевые и цилиндрические – для плоскостей;
- Концевые (пальчиковые) – универсалы для пазов, уступов, контуров и карманов;
- Дисковые – для канавок, пазов и уступов, в том числе глубоких;
- Угловые – для угловых пазов, «ласточкиного хвоста» и фасок;
- Шпоночные и Т-образные – для соответствующих пазов;
- Фасонные и радиусные – для сложных профилей и скруглений;
- Сферические – для 3D-поверхностей и гравировки;
- Резьбофрезы – для нарезания резьбы.
Крепят фрезы либо на оправку (насадные), либо прямо в шпиндель за хвостовик (концевые). По материалу режущей части инструмент бывает быстрорежущим или твердосплавным, а для чистовой и черновой работы выбирают соответственно мелко- и крупнозубые фрезы.
На каком станке выполняют операции
Возможности во многом определяет компоновка оборудования. Основных типов несколько:
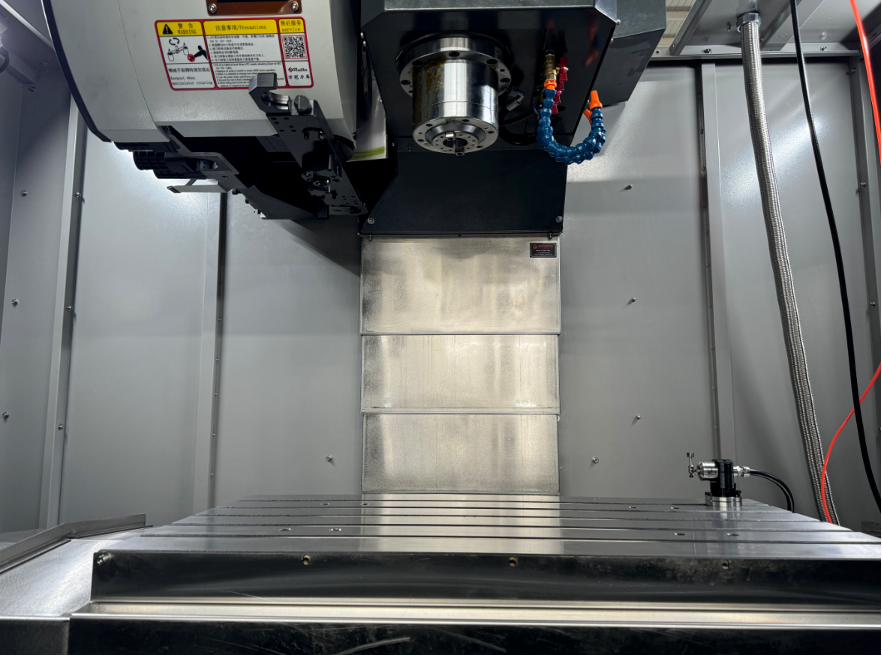
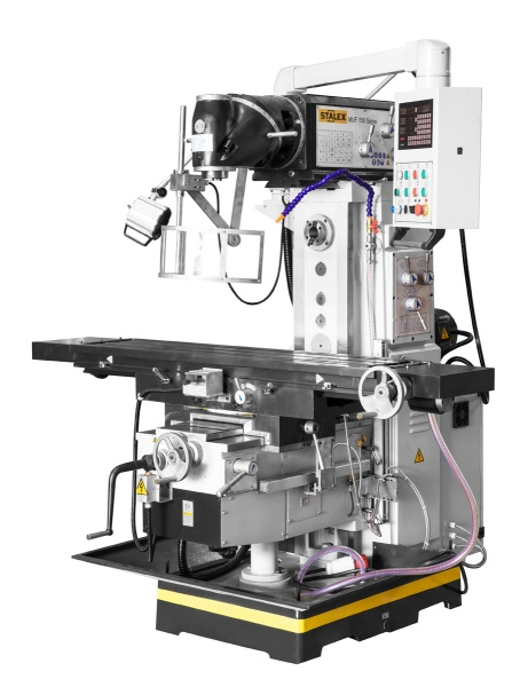
Вертикально-фрезерные станки – самый массовый вариант со шпинделем, расположенным вертикально. Дают хороший обзор зоны резания и удобны в наладке, подходят для плит, форм, пресс-форм и деталей сложного контура. Горизонтально-фрезерные станки со шпинделем в горизонтальной плоскости лучше отводят стружку и, в связке с поворотным столом, позволяют обработать деталь с нескольких сторон за одну установку – их любят в серийном производстве корпусных деталей. Горизонтально-расточные станки – тяжелые универсальные машины, совмещающие фрезерование и растачивание для крупногабаритных деталей, где важна точность взаимного расположения плоскостей и отверстий.
Отдельная категория – станки с ЧПУ. Именно они превращают фрезерный станок из инструмента для отдельных операций в полноценный обрабатывающий центр: программа ведет фрезу по сложной траектории, автоматически меняет инструмент и выдает стабильный результат от детали к детали. Модель проектируют в CAD-системе, а управляющий код формирует CAM – так фрезерование по трехмерной модели становится рутиной, а не подвигом.
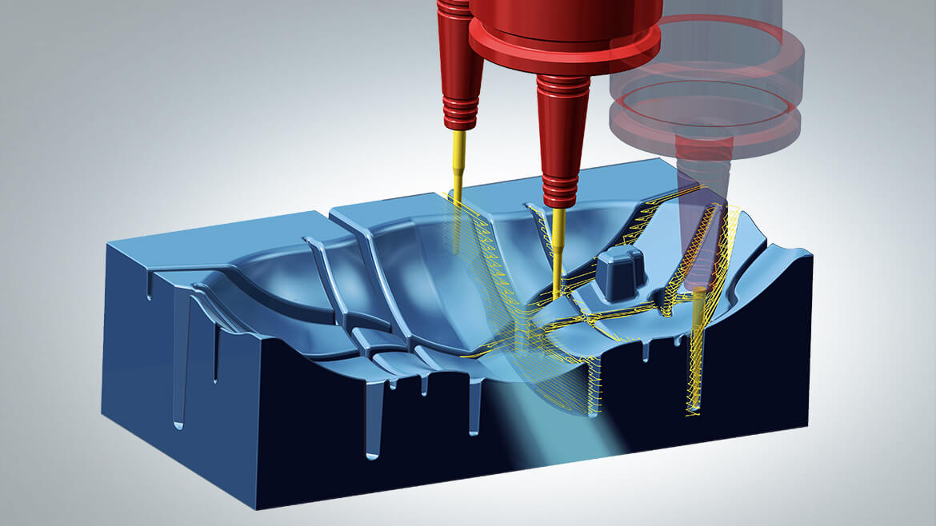
Как видите, перечень операций на фрезерном станке огромен: плоскости и уступы, пазы всех видов, карманы и контуры, отверстия, резьба, зубчатые колеса, фаски, гравировка и полноценная 3D-обработка. Чтобы все это выдавало детали нужного качества, важны три вещи – правильно подобранная фреза, выверенные режимы резания и подходящий под задачу станок.
Если вы подбираете фрезерное оборудование, обрабатывающий центр или оснастку под конкретное производство, имеет смысл обсудить задачу со специалистами – например, в компании «Интервесп» моб. Тел. +375 (29) 150 81 81 , где помогут подобрать станок и инструмент под нужные операции, материалы и объемы работы.
Поделиться в соц. сетях:
Получить консультацию
Обратный звонок
Получить предложение
Заявка отправлена! Спасибо за Ваш запрос