


Перечень услуг

Изготовление нестандартных деталей и узлов
Изготовление нестандартных деталей и узлов – это важный этап в производстве многих промышленных изделий. Нестандартные детали и узлы часто нужны, когда стандартные решения не подходят или не эффективны для решения конкретных задач. В этой статье мы расскажем, как происходит изготовление нестандартных деталей и узлов, какие материалы используются и какие проблемы могут возникнуть.
Изготовление нестандартных деталей и узлов – это процесс, который требует высокой квалификации и опыта от инженеров и технологов. Они должны знать особенности материалов, методы обработки и способы соединения деталей. Для этого часто используются различные технологии и оборудование, которые позволяют создавать детали и узлы разной сложности.
Одним из самых распространенных методов изготовления нестандартных деталей является токарная обработка. Она позволяет создавать детали с различными формами и размерами, используя различные типы материалов. В зависимости от конкретной задачи, инженеры выбирают соответствующую технологию и материалы для изготовления деталей.
Другой метод, который часто используется для изготовления нестандартных деталей и узлов, это лазерная резка. Она позволяет создавать детали с высокой точностью и скоростью, используя различные типы материалов, такие как металлы, пластмассы и т.д. Также используются методы электроэрозионной обработки, гибкие формовочные технологии, 3D-печать и многие другие.
Однако, процесс изготовления нестандартных деталей и узлов может столкнуться с различными проблемами, такими как несовместимость материалов, сложность соединения деталей и т.д. Для решения этих проблем необходимо применять современные методы и технологии, а также иметь достаточный опыт и квалификацию.
Если у вас нет необходимого опыта и оборудования, лучше обратиться в ООО «Интервесп».

Изготовление переходных втулок и межпильных колец
Процесс изготовления переходных втулок и межпильных колец может варьироваться в зависимости от типа материала, который используется для их изготовления. Для изготовления переходных втулок и колец используются множество различных материалов, включая сталь, нержавеющую сталь, алюминий, латунь, медь и даже пластик.
Ниже представлены общие шаги процесса изготовления переходных втулок и колец:
Измерьте диаметры элементов, которые нужно соединить. Это позволит определить размеры переходной втулки.
Выберите подходящий материал для изготовления. Это может варьироваться в зависимости от требований к прочности, коррозионной стойкости и других факторов.
Разработайте чертеж переходной втулки или дистанционного кольца с учетом размеров элементов, которые нужно соединить.
Выберите метод изготовления. Это может быть обработка на токарном станке, фрезерование или 3D-печать.
Обработайте материал в соответствии с разработанным чертежом. Если используется токарный станок, установите соответствующие насадки и инструменты для обработки материала.
Проверьте качество изготовленной втулки, убедившись, что она соответствует размерам, требованиям к прочности и другим параметрам.
При изготовлении переходных втулок и межпильных колец следует учитывать, что процесс является сложным и может требовать опыта и профессиональных навыков. Если у вас нет необходимого опыта и оборудования, лучше обратиться в ООО «Интервесп».

Профилирование бланкетных ножей
Профилирование ножевых заготовок (бланкет) – это процесс создания формы и контура лезвия, который определяет его функциональные свойства и эстетический вид. Этот процесс важен для изготовления качественных ножей, поскольку он влияет на их конечное качество и функциональность.
Профилирование бланкет может быть выполнено различными способами, в зависимости от используемых инструментов и технологий. В основе процесса лежит удаление избыточного материала с поверхности заготовки, чтобы создать определенный контур лезвия.
Один из наиболее распространенных способов профилирования – это ручная работа с помощью шлифовальных инструментов, таких как шлифовальные камни, наждачные бумаги и полировочные составы. Этот метод требует опыта и навыков, а также может занимать много времени и усилий.
Современные технологии позволяют автоматизировать процесс профилирования с использованием компьютерного управления и механических инструментов. Это позволяет повысить точность и скорость процесса, а также повысить качество конечного изделия.
Одним из факторов, влияющих на качество профилирования ножевых заготовок, является выбор материала. Различные материалы имеют разные свойства, которые могут влиять на процесс профилирования и конечное качество изделия. Например, некоторые материалы могут быть более твердыми и сложными для обработки, а другие могут иметь более высокую степень коррозии.
ООО «Интервесп» использует только качественные бланкеты европейского производителя ILMA (Италия). Профилируем ножевые заготовки (бланкеты) на электроэрозионном станке с ЧПУ, который гарантирует высокую точность, качество.

Услуги по проточке шкивов ленточных пилорам
Проточка шкивов ленточных пилорам — это процесс, который используется для восстановления диаметра шкива и восстановления его геометрической формы. Шкивы на ленточных пилорамах имеют важное значение для правильного функционирования пилорамы, так как они обеспечивают правильное направление движения пильной ленты. Если шкивы не настроены должным образом, это может привести к повреждению ленточной пилы, снижению качества реза и уменьшению производительности пилорамы.
Процесс проточки шкивов включает в себя шлифовку специальном станке с ЧПУ. Шлифовальный круг, согласно программе станка, проходит по поверхности шкива, удаляя при этом неровности и восстанавливая геометрическую форму.
Проточка шкивов должна проводиться регулярно, по мере необходимости, чтобы обеспечить правильную работу пилорамы и предотвратить возможные проблемы, связанные с повреждением ленты.
В заключение, проточка шкивов ленточных пилорам – это важный процесс, который помогает обеспечить правильную работу пилорамы и предотвратить возможные проблемы, связанные с повреждением ленточной пилы. Если вы не уверены, как правильно провести процесс проточки шкива, лучше обратиться к специалистам ООО «Интервесп», которые помогут вам выполнить эту задачу правильно и безопасно.

Услуги по расточке посадочных отверстий дисковых пил
Расточка посадочных отверстий дисковых пил - это процесс обработки, используемый в производстве и обслуживании дисковых пил. Он выполняется для создания точных и ровных посадочных отверстий в дисковых пилах.
Для расточки посадочных отверстий дисковых пил используются специальные станки с ЧПУ и фрезы различных размеров и форм. Фрезерование выполняется с высокой точностью и производительностью, благодаря использованию специальных режущих инструментов и точных программных настроек.
Перед началом процесса расточки необходимо точно запрограммировать станок на создание нужной геометрии отверстия, обеспечить точный зажим диска на станке и проверить его на отсутствие изгибов и деформаций. Для достижения максимальной точности и качества обработки могут быть использованы дополнительные методы контроля, такие как измерение размеров и формы отверстия с помощью измерительных инструментов.
Важно отметить, что расточка посадочных отверстий дисковых пил является сложным и ответственным процессом, который требует высокой квалификации и опыта работы на станках с ЧПУ.

Услуги по расточке посадочных отверстий фрез
Расточка посадочных отверстий фрез – это процесс обработки, проводимый с целью создания точных и ровных посадочных отверстий для фрез.
Для расточки посадочных отверстий используется специальная операция - фрезерование. Она выполняется на фрезерных станках, оснащенных фрезами различных размеров и форм для получения необходимой геометрии отверстия. Режущий инструмент вращается с высокими скоростями, а деталь с крепится к столу станка и перемещается по программе заданным способом.
Перед началом процесса расточки необходимо точно запрограммировать станок на создание нужной геометрии отверстия. Для этого используются специальные программы, которые позволяют задать форму, размеры и точность отверстия.
Кроме того, перед процессом расточки необходимо убедиться в правильности зажима детали на столе станка, а также провести необходимые измерения с помощью измерительных инструментов (например, микрометра), чтобы достичь максимальной точности и качества обработки.

Услуги по резке матриц и пуансонов на электроэрозионном станке
Резка матриц и пуансонов - это процесс обработки металлических деталей, используемых в производстве изделий из листового металла. При этом происходит разделение материала на части по заранее заданным формам и размерам с помощью режущего инструмента.
Для резки матриц и пуансонов применяются различные техники и инструменты, в зависимости от требований к производительности, точности резки, материалу пробивной матрицы и пуансона и других факторов. Одним из вариантов является ручная резка, которая выполняется с помощью специального режущего инструмента - ножниц, гильотины и т.д. Однако это метод требует большой физической нагрузки и не всегда обеспечивает высокую точность.
Более продвинутым вариантом резки является CNC-резка (Computer-numeric Control Cutting), которая выполняется автоматически с помощью станков с ЧПУ (числовым программным управлением). Она позволяет обеспечивать высокую точность и производительность, благодаря использованию специальных инструментов и точных программных настроек.

Услуги по шлифовке и заточке пробивных матриц и пуансонов
Шлифовка пробивных матриц и пуансонов - это процесс обработки металлических деталей, используемых в производстве изделий из листового металла. Пробивная матрица представляет собой металлический штамп, используемый для вырезки формы из листового металла. Пуансон - это специальный инструмент, предназначенный для пробивания отверстий в листовом металле.
Шлифовка пробивных матриц и пуансонов является важной частью производственного процесса по производству изделий из листового металла. Она позволяет улучшить точность и четкость вырезаемых форм и отверстий, а также увеличить срок службы пробивных матриц и пуансонов. Шлифовка может проводиться как вручную с использованием абразивных материалов, так и с помощью специальных станков для автоматической обработки.
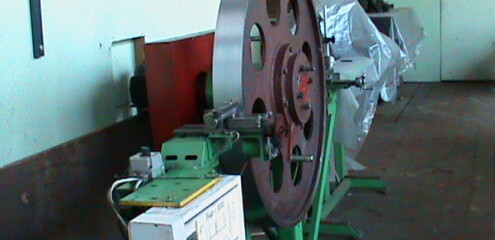
Шлифовка (проточка) шкивов широколенточных пилорам
Оказываем услугу по проточке поверхности пильных колес (шкивов) ленточной пилорамы для широких ленточных пил (от 80мм и выше). После 5000-8000 часов работы ленточнопильного станка, происходит износ шкивов передней кромки. Соответственно, увеличивается выпуклость профиля шкива. Из этого следует, что середина пилы натягивается на шкив, а кромки пилы не натянуты. В итоге, при пилении волна, пила неустойчиво пилит, теряется производительность, падает объем напиленной продукции, качество, полезный выход.
ПРИЧИНЫ ПОЛОМОК
При пропиливании ленточной пилой бревна, пропил должен быть ровным. Если идёт волна и трещины на пиле, то есть несколько факторов:
- недовальцованная пила
- пила затупилась
- неправильная заточка по боковой грани
- износ профиля шкива
Причины появления вибрации:
- эксцентриситет пильных шкивов
- люфт или износ в подшипниковых узлах ленточной пилорамы
- не затянутые болты
- неправильно установленные стойки
- износ поверхности пильных шкивов и приводных ремней ленточной пилорамы
По мере износа поверхности пильных шкивов, необходимо их периодически протачивать. Пильные шкивы при изготовлении должны проходить статическую и динамическую балансировку. Шкивы должны быть выставлены в одной вертикальной плоскости и на одной горизонтали.
Причины появления трещин на ленточной пиле:
- неправильная заточка пазухи
- неправильная вальцовка
- выработка профиля шкива
- износ подшипников
- биение шкива
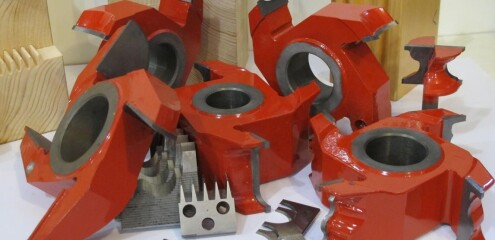
Изготовление и перепрофилирование насадных профильных фрез по дереву
Изготовление и перепрофилирование насадных профильных фрез по дереву
Предлагаем услуги по изготовлению, восстановлению и перепрофилированию насадных фрез по дереву для фрезерных и четырехсторонних продольно-фрезерных станков.
Изготавливаем режущий инструмент по чертежам, эскизам или образцам заказчика с учетом требуемой геометрии профиля и особенностей обрабатываемого материала.
Срок выполнения работ — от 1 до 5 рабочих дней в зависимости от сложности профиля и объема заказа.
Перепрофилирование фрез — экономия времени и средств
Если имеющаяся фреза больше не используется в производстве, не обязательно приобретать новый инструмент. Во многих случаях можно изменить геометрию ее режущего профиля под новые производственные задачи.
Например, если фреза имеет профиль с радиусом R2 мм, а для изготовления нового изделия требуется радиус R3, R4 или R5 мм, мы можем рассмотреть возможность перепрофилирования существующего инструмента.
Также выполняем восстановление изношенного профиля с учетом технического состояния фрезы.
Преимущества перепрофилирования:
Экономия средств. Стоимость изменения профиля, как правило, ниже стоимости изготовления новой фрезы.
Короткие сроки. Выполнение работ занимает от 1 до 5 рабочих дней.
Повторное использование инструмента. Возможность задействовать имеющиеся фрезы для производства новых изделий.
Индивидуальный подход. Изготовление профиля по чертежу, эскизу или образцу готовой детали.
Возможность перепрофилирования определяется после оценки конструкции и состояния режущего инструмента.
Какие фрезы и ножи мы изготавливаем и профилируем?
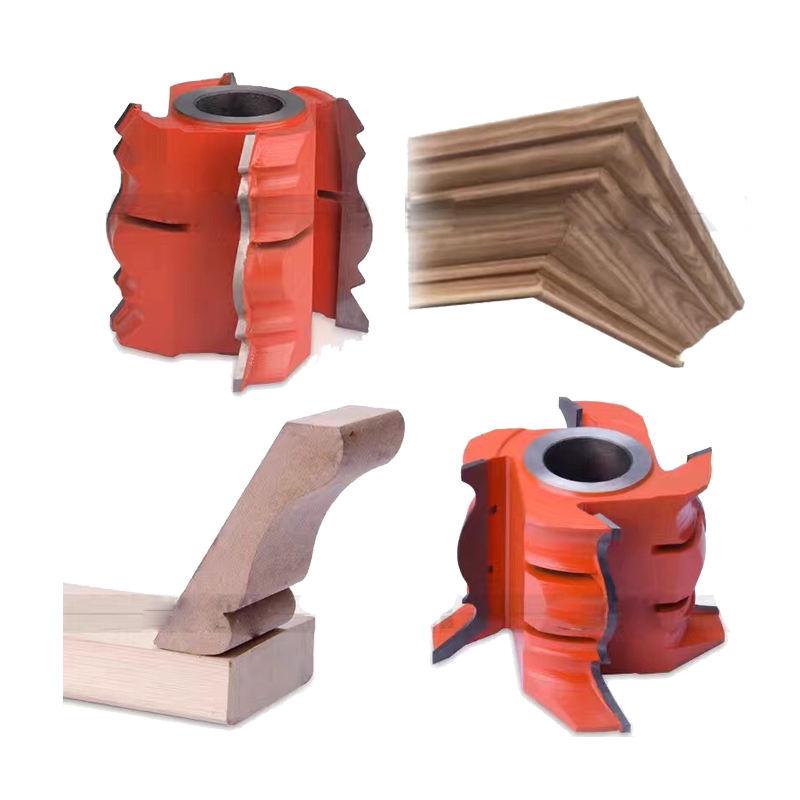
1. Профилирование и перепрофилирование фрез с напайными твердосплавными пластинами
Выполняем профилирование и перепрофилирование насадных фрез по дереву со стальным корпусом и напайными твердосплавными режущими пластинами (HW).
Изменяем геометрию режущего профиля в соответствии с чертежами, эскизами или образцами заказчика.
Наши услуги:
Изготовление необходимого профиля на фрезах с напайными твердосплавными пластинами.
Перепрофилирование существующих фрез под новые производственные задачи.
Восстановление геометрии режущего профиля при наличии достаточного запаса твердосплавного материала.
Перепрофилирование позволяет повторно использовать имеющийся инструмент, сокращая затраты на приобретение новых фрез.
Возможность изменения профиля определяется с учетом конструкции фрезы, состояния режущих пластин и требуемой геометрии обработки.
2. Сборные насадные фрезы со сменными ножами
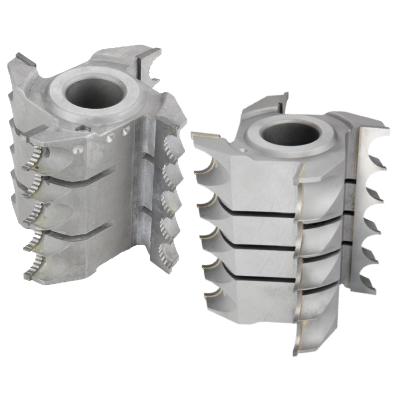
Фрезы с многоразовым корпусом и заменяемыми профильными ножами из быстрорежущей стали (HSS) или твердого сплава (HW).
Такая конструкция позволяет менять режущие элементы без замены всего корпуса и удобна для серийного производства различных профильных изделий.
3. Комплекты насадных профильных фрез
Изготавливаем и профилируем комплекты режущего инструмента для производства:
вагонки и имитации бруса;
половой и террасной доски;
мебельных фасадов;
оконных и дверных элементов;
блок-хауса и планкена;
погонажных и других профильных изделий из древесины.
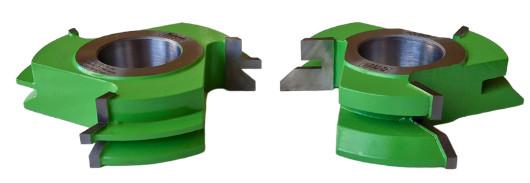
4. Изготовление профильных ножей-бланкет и поставка фрезерных головок
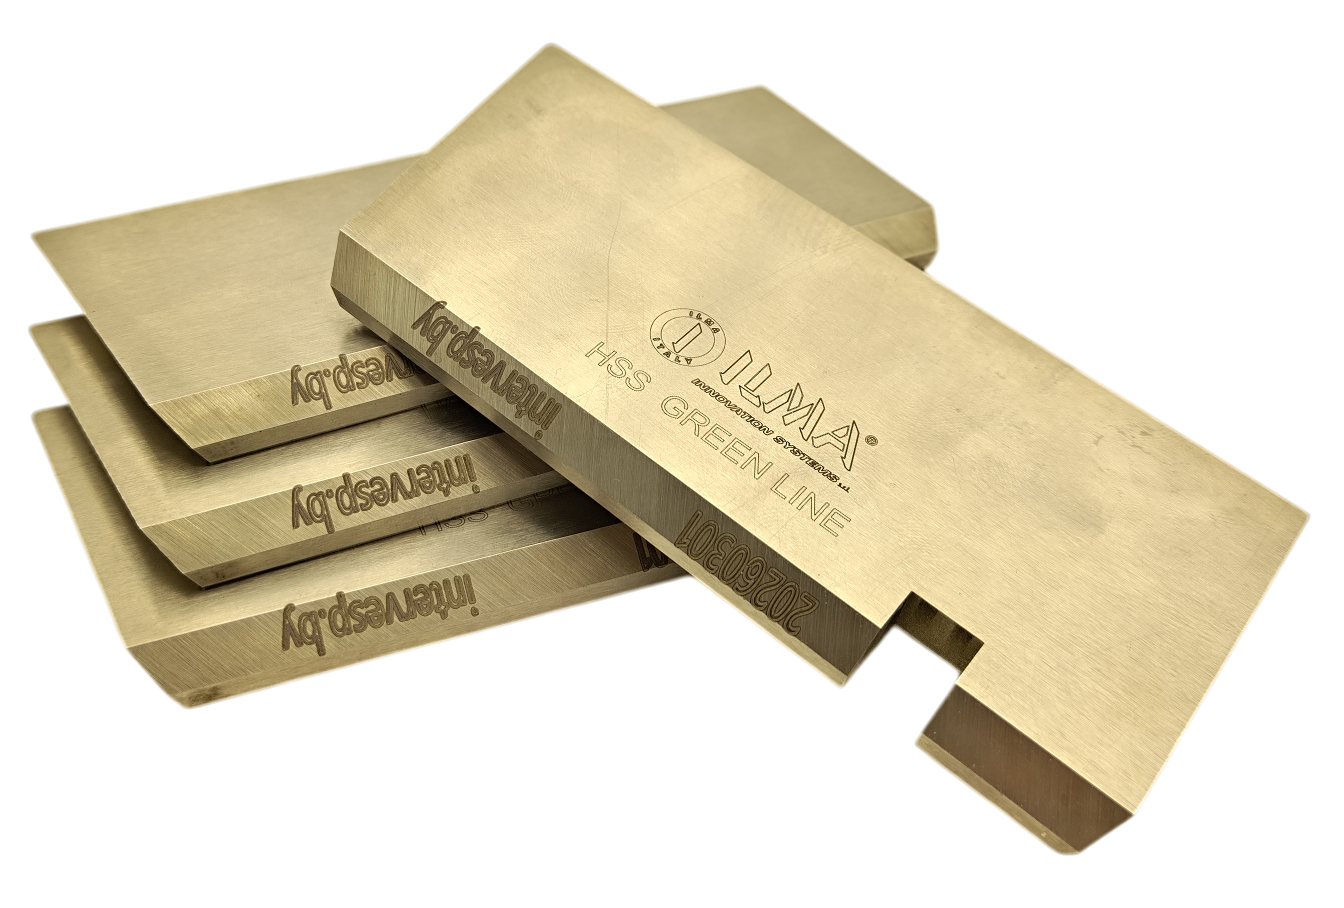
Изготавливаем сменные профильные ножи-бланкеты для сборных насадных фрезерных головок деревообрабатывающих станков. Также предлагаем корпуса фрезерных головок для установки сменных ножей.
Выполняем профилирование ножей по чертежам, эскизам или образцам готовых изделий с учетом необходимой геометрии режущей кромки.
Изготавливаем ножи для производства:
вагонки и евровагонки;
половой и террасной доски;
имитации бруса и блок-хауса;
планкена и стенового бруса;
штапиков для деревянных евроокон;
наличников, галтелей и багетов;
элементов бань-бочек;
других профильных и погонажных изделий из древесины.
Преимущества использования сменных ножей-бланкетов:
Возможность изготовления различных профилей с использованием одного корпуса фрезерной головки.
Быстрая замена ножей при переходе на выпуск другой продукции.
Снижение затрат на режущий инструмент за счет многократного использования корпуса.
Изготовление индивидуальных профилей под конкретные производственные задачи.
Предлагаем как отдельные профильные ножи-бланкеты, так и комплекты из корпуса фрезерной головки и сменных ножей.
5. Изготовление специальных ножей
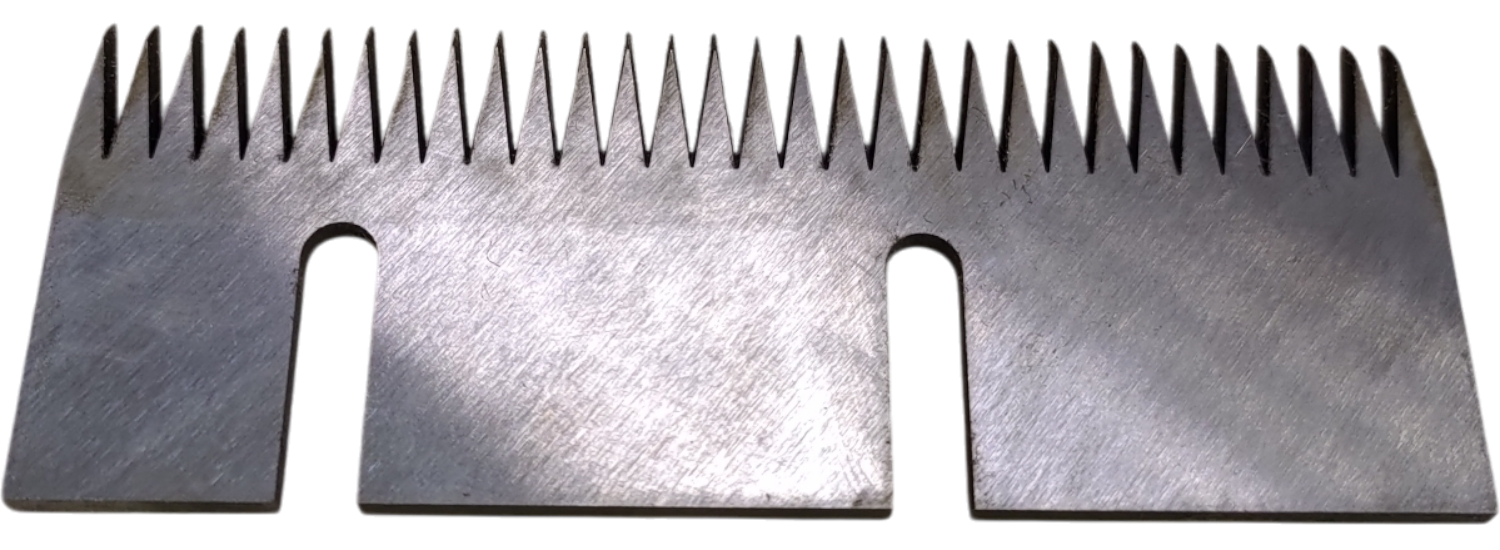
Дополнительно предлагаем изготовление ножей для упаковочного оборудования, а также ножей для обработки пластика, в том числе длиной 630 мм и более.
Возможность изготовления определяется по чертежу, образцу или техническому заданию.
Закажите изготовление или перепрофилирование фрез
Для оценки стоимости и сроков выполнения работ направьте нам чертеж, эскиз или фотографию необходимого профиля.
Если требуется перепрофилирование существующей фрезы, дополнительно предоставьте фотографии инструмента и его основные размеры.
Поможем подобрать оптимальный вариант: изготовление новой фрезы, восстановление существующего профиля или перепрофилирование имеющегося инструмента.
С уважением,
Александр Пальчевский,
Руководитель отдела инструмента и запасных частей
Тел.: 8 (017) 224-777-4 доб. 401
Моб. тел.: 8 (044) 760-01-31
e-mail: sasha@intervesp.by
Получить консультацию
Обратный звонок
Получить предложение
Заявка отправлена! Спасибо за Ваш запрос