


03.11.2026
Цанги ER: как выбрать, проверить биение и продлить срок службы фрез
Новая фреза ломается через пару смен, на кромке ЛДСП появляются сколы, а на металле – следы вибрации. Обычно в таких случаях проверяют режимы резания и сам инструмент, а про цангу вспоминают в последнюю очередь. Между тем от состояния цангового зажима зависит соосность хвостовика с вращающимся шпинделем. Разберемся, как устроены цанги ER, по каким параметрам их выбирать и как обслуживать, чтобы сократить расходы на режущий инструмент.
Как устроены цанги ER
Систему ER разработала швейцарская компания REGO-FIX в 1970-х годах. Ее размеры и требования к точности впоследствии закрепили в DIN 6499 и ISO 15488. Сегодня это одна из наиболее распространенных систем закрепления инструмента с цилиндрическим хвостовиком: цанги ER применяют на металлообрабатывающих центрах, фрезерных станках с ЧПУ по дереву, раскроечных центрах и гравировальных станках.
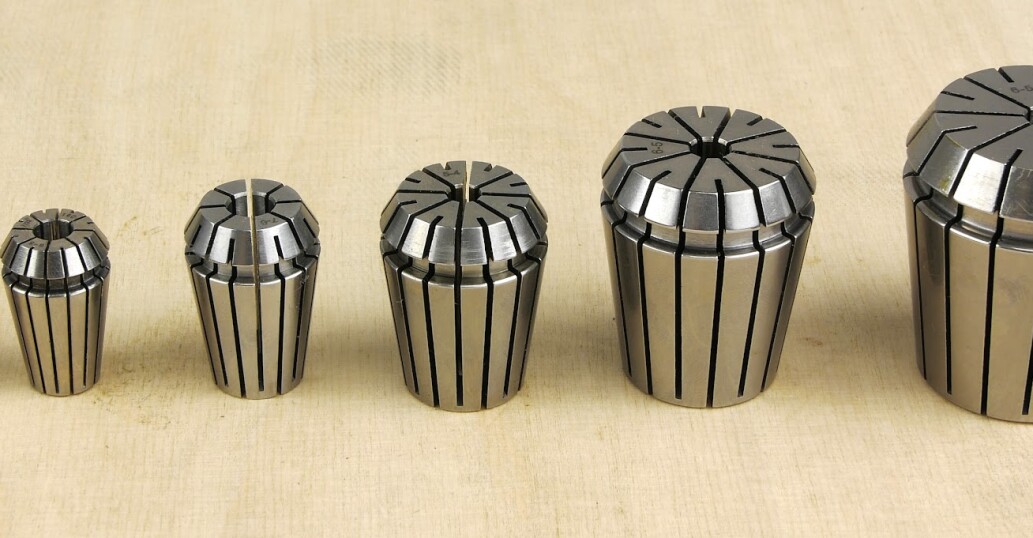
У большинства цанг ER наружный конус с углом 8° устанавливается в гнездо патрона, а конус 30° со стороны гайки передает усилие зажима. Прорези, выполненные попеременно с обоих торцов, позволяют лепесткам обжимать цилиндрический хвостовик. В сериях ER11–ER50 предусмотрена канавка для фиксации в эксцентриковом кольце гайки: при отворачивании гайка извлекает цангу из конуса. Исключение – ER8: у этой серии отсутствует конус 30° и используется торцевой контакт с гайкой; порядок сборки также отличается.
Распространенные серии – ER8, ER11, ER16, ER20, ER25, ER32, ER40 и ER50. Число в обозначении приблизительно указывает размер цанги, но не диаметр зажимаемого хвостовика. При выборе прежде всего проверяют серию патрона и диапазон зажима конкретной цанги.
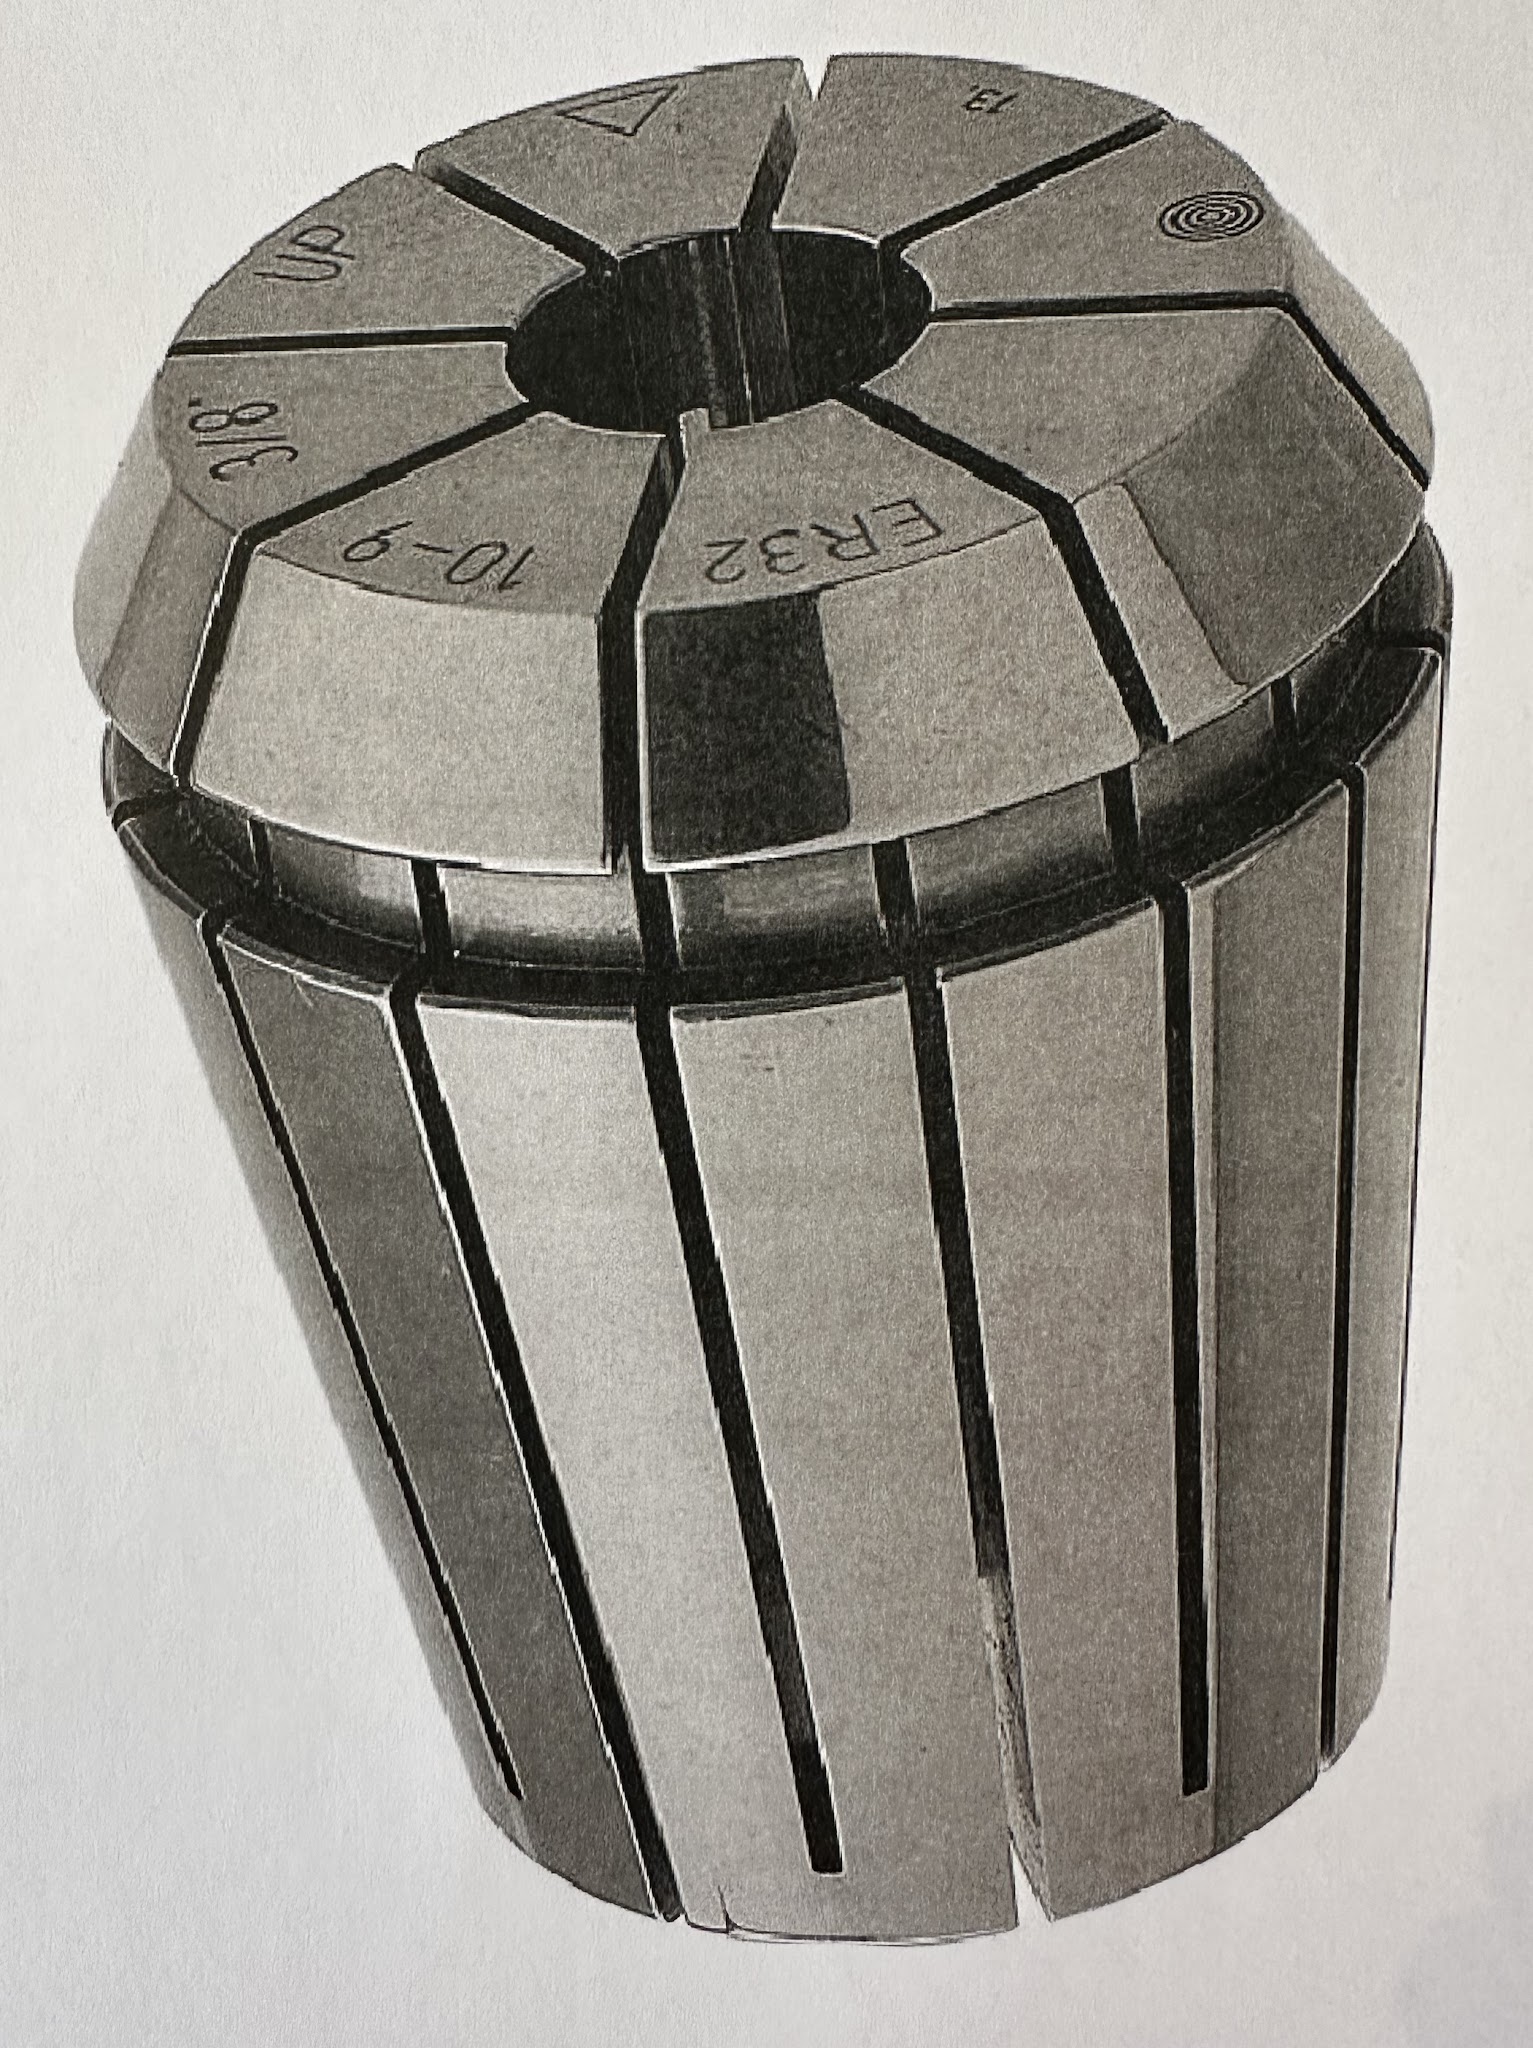
Рисунок 1 – Цанга ER (фото: Aweber4418, CC BY-SA 4.0).
Как выбрать цангу ER
Серия под патрон и максимальный хвостовик
Серию определяет установленный патрон или шпиндель: цанга ER25 не подходит для посадочного гнезда ER32, и наоборот. Внутри серии выбирают цангу по диаметру хвостовика фрезы. Для ориентира: в типовых наборах ER20 используются хвостовики до 13 мм, ER25 – до 16 мм, ER32 – до 20 мм, ER40 – до 26 мм. У отдельных производителей доступны расширенные размеры, например ER25 до 17 мм и ER32 до 22 мм; наличие и совместимость проверяют по каталогу. На деревообрабатывающих станках с ЧПУ распространены ER25 и ER32 для хвостовиков 6, 8, 10, 12, 16 и 20 мм.
Сравнение распространенных серий ER
- ER20 – типовой максимум 13 мм; хвостовики 3, 4, 6, 8, 10, 12 и 13 мм.
- ER25 – типовой максимум 16 мм; хвостовики 6, 8, 10, 12 и 16 мм.
- ER32 – типовой максимум 20 мм; хвостовики 6, 8, 10, 12, 16 и 20 мм.
- ER40 – типовой максимум 26 мм; хвостовики 10, 12, 16, 20, 25 и 26 мм.
Это ориентиры по типовым наборам, а не полный перечень размеров. Некоторые производители предлагают расширенные диапазоны. Выбирайте цангу по маркировке патрона и фактическому диаметру хвостовика.
Диапазон зажима и точный номинал
Одна стандартная цанга рассчитана на небольшой диапазон диаметров: у ER8 и ER11 он обычно составляет около 0,5 мм, у ER16–ER40 – около 1 мм (проверяйте паспорт конкретного изделия). Например, цанга ER32 с номиналом 12 мм, имеющая диапазон 11–12 мм, подходит для соответствующих хвостовиков. Для инструмента 1/2″ (12,7 мм) можно применять стандартную цангу номиналом 13 мм с допустимым диапазоном 12–13 мм.
Для постоянной работы предпочтительна цанга, номинальный диаметр которой совпадает с диаметром хвостовика. При сильном обжатии до нижней границы диапазона точность и устойчивость фиксации могут ухудшиться. Нельзя зажимать хвостовик больше указанного номинала или использовать цангу вне допуска производителя.
Класс точности
ISO 15488 задает допустимое радиальное биение цанг, которое проверяют на контрольной оправке заданного диаметра. Для номинальных диаметров от 1 до 10 мм допуск составляет 10 мкм для класса 1 и 15 мкм для класса 2; для диаметров свыше 10 до 26 мм – соответственно 15 и 20 мкм. Следовательно, утверждение «у всех стандартных цанг биение до 15 мкм» неверно. Производители предлагают и прецизионные исполнения с заявленным биением 5 мкм и менее при оговоренных условиях измерения.
Для сверления и черновой обработки нередко достаточно стандартной точности, если это допускает технологический процесс. Для чистового фрезерования, небольших диаметров фрез и высоких оборотов чаще выбирают прецизионные цанги. Однако итоговое биение определяется всей системой: шпинделем, патроном, гайкой, цангой и самим инструментом. Новая высокоточная цанга не компенсирует износ или загрязнение патрона.
Тип цанги под задачу
Кроме стандартных цанг для фрез, сверл и разверток, в системе ER есть уплотненные цанги для подачи СОЖ через инструмент, цанги для метчиков с квадратом под хвостовик и микроцанги для инструмента диаметром меньше 1 мм. Если станок работает без внутренней подачи охлаждения и без нарезания резьбы, хватает стандартных.
На что смотреть при покупке
- Маркировка: серия, номинальный диаметр, диапазон зажима, стандарт DIN 6499 или ISO 15488, класс точности или заявленное биение.
- Состояние поверхностей: конусы гладкие, шлифованные, без рисок и заусенцев, края прорезей чистые.
- Материал и термообработка: цанга должна быть из закаленной пружинной стали, иначе лепестки быстро потеряют упругость.
- Подтверждение точности: у качественных цанг производитель указывает биение, а иногда прикладывает протокол замера.
- Гайка: она должна быть исправной, подходить к конкретному патрону и соответствовать рабочей частоте вращения. Гайки с подшипниковым узлом могут снижать трение при затяжке, но применять их нужно только при совместимости и с моментом, указанным производителем.
Почему изношенная цанга сокращает срок службы фрез
Основная проблема изношенной цанги – радиальное биение. Если ось инструмента смещена или наклонена, его режущие кромки проходят по разным траекториям: одна кромка снимает больше материала, другая – меньше. Из-за этого нагрузка распределяется неравномерно, растут вибрации и локальные напряжения. Чем меньше диаметр фрезы и подача на зуб, тем заметнее влияние даже небольшого биения.
Перегруженная кромка быстрее тупится, перегревается и выкрашивается. При обработке древесины и плитных материалов это может проявляться прижогами, сколами облицовки и ворсом на кромке, а при обработке металла – ухудшением шероховатости, вибрациями и заусенцами. Для фрез малого диаметра повышенное биение увеличивает риск поломки. Конкретное снижение стойкости зависит от режима резания, диаметра фрезы и материала, поэтому универсальное правило «минус 10% ресурса на каждые 2,5 мкм» применять некорректно.
Вторая проблема – ослабленный зажим. Изношенные лепестки держат хвостовик хуже, и под нагрузкой фреза начинает проскальзывать или вытягиваться из цанги. В результате меняется глубина обработки, портится деталь, а на хвостовике остаются задиры, из-за которых инструмент потом хуже садится даже в новую цангу. Вибрация от биения передается и на подшипники шпинделя, а их ремонт обходится намного дороже любой цанги.
Признаки износа цанги
Изношенная цанга не всегда выглядит поврежденной, поэтому полезно знать, на что смотреть.
- Раструб на переднем торце: лепестки разошлись, и хвостовик держится в основном задней частью цанги.
- Задиры и налипание металла на контактной поверхности со стороны гайки, в том числе на конусе 30° у соответствующих серий ER.
- Матовые рыжеватые пятна на наружном конусе 8°: это фреттинг-коррозия, признак микроподвижек цанги под нагрузкой.
- Кольцевые риски и задиры на хвостовиках фрез, которые зажимались в этой цанге.
- Биение одного и того же инструмента растет, а после переустановки показания индикатора заметно меняются.
- После снятия нагрузки лепестки не возвращаются к исходной форме; у основания прорезей заметны трещины или следы перегрева.
Как проверить биение
Для проверки используют прецизионную контрольную оправку или шлифованный хвостовик известного диаметра и индикатор, позволяющий уверенно измерять биение в микрометровом диапазоне. Закрепите оправку на рабочую глубину с рекомендованным моментом, обеспечьте безопасное отключение привода и медленно проверните шпиндель вручную, если это разрешено инструкцией станка. Измерьте полное индикаторное биение (TIR) в заданной точке у торца патрона и при необходимости дальше по оправке. При угловом перекосе биение обычно увеличивается с удалением от патрона, но не во всех случаях. Сравнивайте показатели при одинаковом вылете и расстоянии от торца. Если допуск превышен, последовательно проверьте чистоту посадки, состояние патрона, гайки, оправки и цанги.
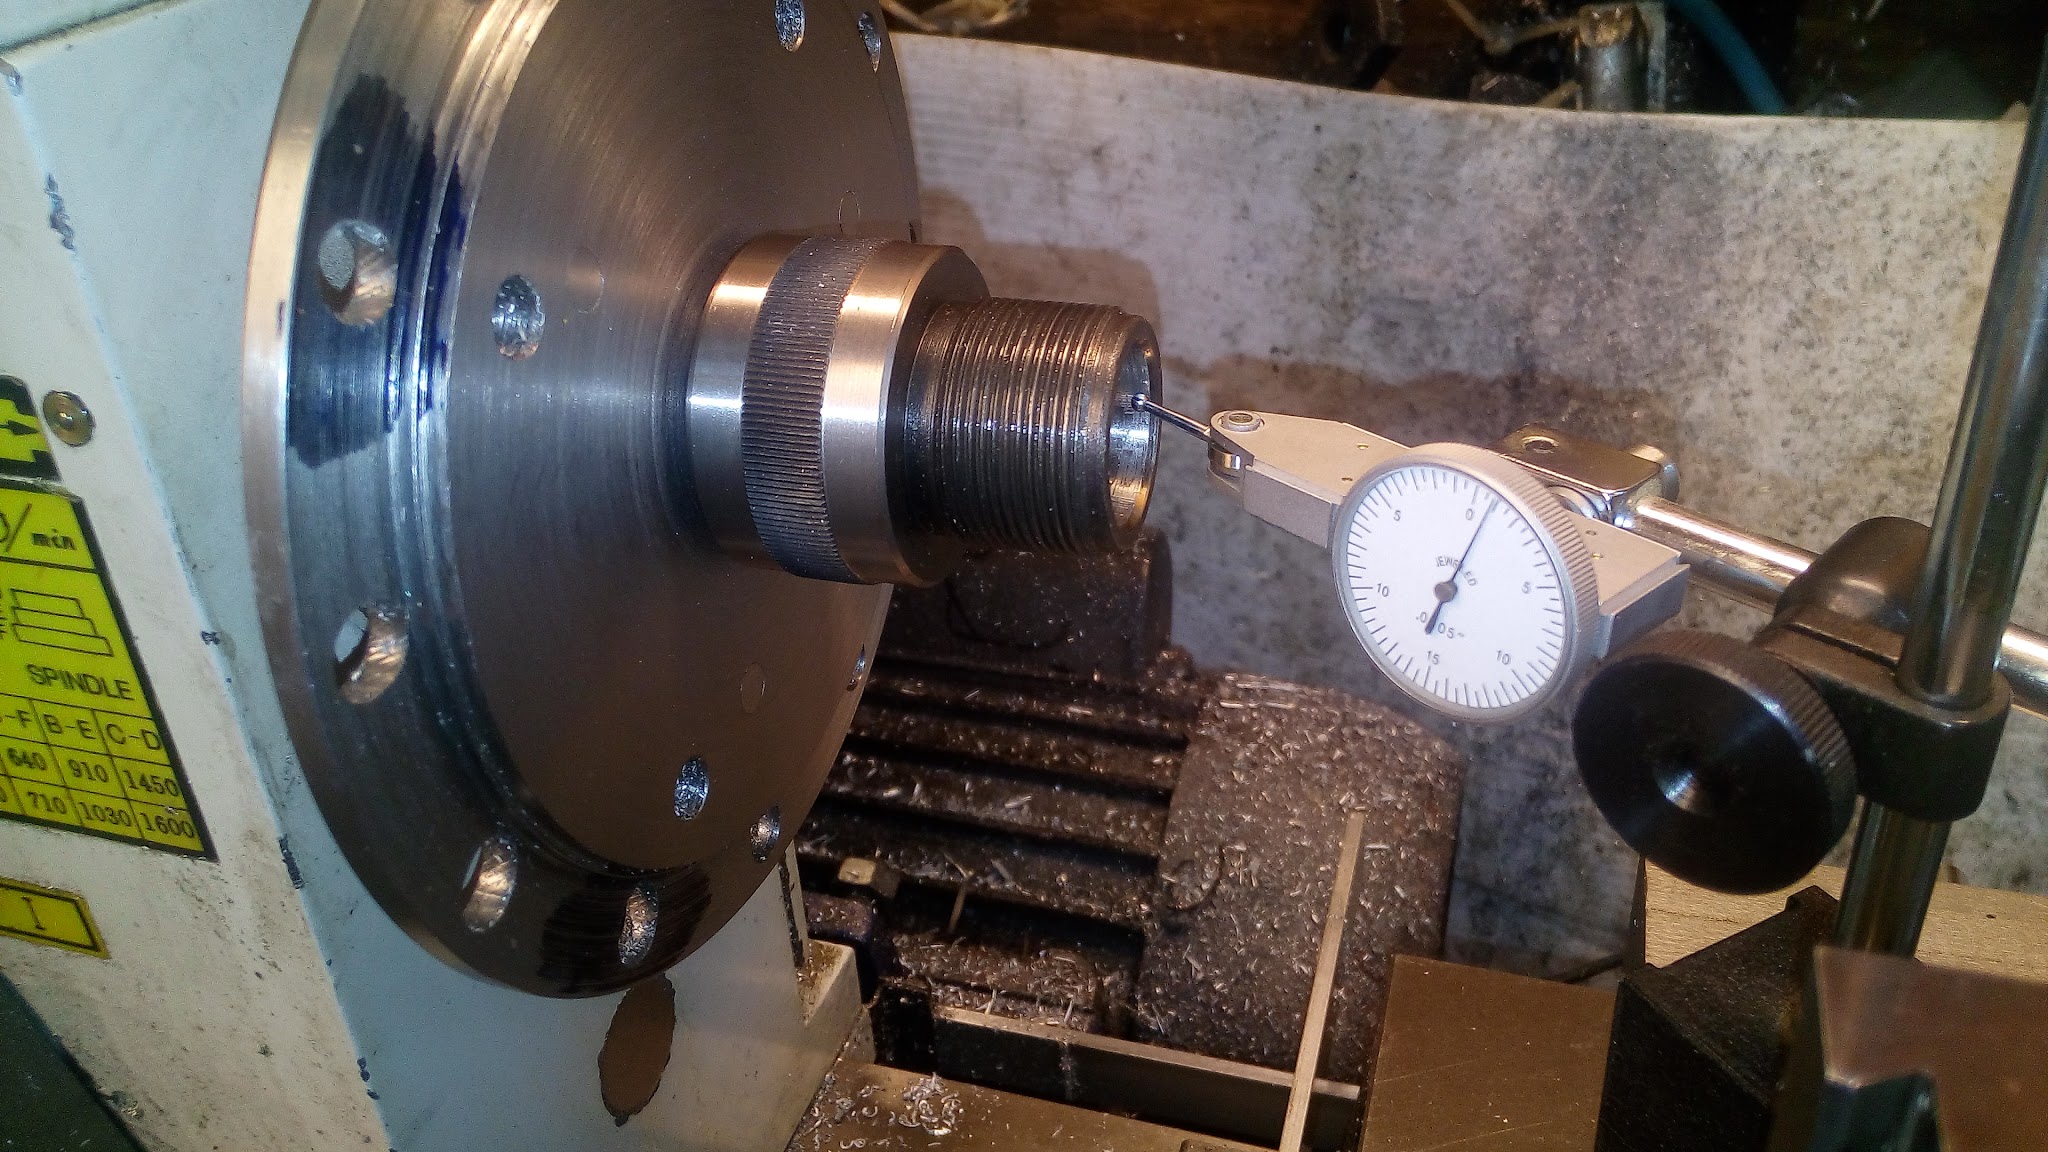
Рисунок 2 – Измерение биения цангового патрона индикатором (фото: David English, CC BY-SA 4.0).
Как правильно устанавливать и обслуживать цанги ER
Большая часть преждевременного износа связана не с качеством цанги, а с тем, как ее ставят и хранят. Порядок работы простой:
- Очистите наружный конус цанги, гнездо патрона, гайку и хвостовик инструмента. В деревообработке мешают смола и пыль, в металлообработке – стружка и остатки СОЖ. Поверхности зажима хвостовика должны быть чистыми, без масляной пленки. Резьбу и контактную поверхность гайки смазывайте только в соответствии с инструкцией производителя; например, REGO-FIX рекомендует легкую смазку резьбы и 30-градусной контактной поверхности подходящих гаек.
- Сначала установите цангу в эксцентриковое кольцо гайки и убедитесь, что она защелкнулась; затем навинчивайте гайку с цангой на патрон. Если сначала вставить цангу в конус, можно повредить кольцо и получить перекос. Для ER8 действуют отдельные рекомендации по сборке: из-за отсутствия конуса 30° необходимо обеспечить правильный торцевой контакт с гайкой.
- Вставьте цилиндрический хвостовик минимум на 2/3 рабочей длины цанги, а по возможности – на полную длину зажима. При недостаточной глубине посадки усилие распределяется неравномерно, возрастает риск проскальзывания и повреждения лепестков. Не зажимайте режущую часть фрезы.
- Затяните гайку динамометрическим ключом с моментом, указанным изготовителем для данной серии, диаметра хвостовика и типа гайки. Например, в таблице REGO-FIX для стандартной гайки ER20 приведены 32 Н·м при диаметрах 1,5–6,5 мм и 80 Н·м при 7–13 мм. Для других серий, мини-гаек и специальных исполнений значения могут существенно отличаться. Универсального момента «для всей ER20 или ER25» нет. Перетяжка может деформировать цангу, гайку и патрон.
- Не затягивайте гайку без инструмента в цанге: избыточное сжатие лепестков может нарушить ее геометрию.
- Храните цанги в подставке, каждую в своем гнезде, а не вперемешку в ящике. Для защиты от коррозии при хранении можно нанести тонкий слой подходящего масла, но перед установкой его необходимо удалить с рабочих поверхностей.
- Периодически проверять биение и состояние гайки: изношенное кольцо или резьба гайки тоже дают перекос, даже если цанга новая.
Смолу и налипшую пыль удобно удалять в ультразвуковой ванне с моющим раствором. Металлические щетки и абразив для чистки конусов не подходят – они оставляют риски, которые сами становятся источником биения.
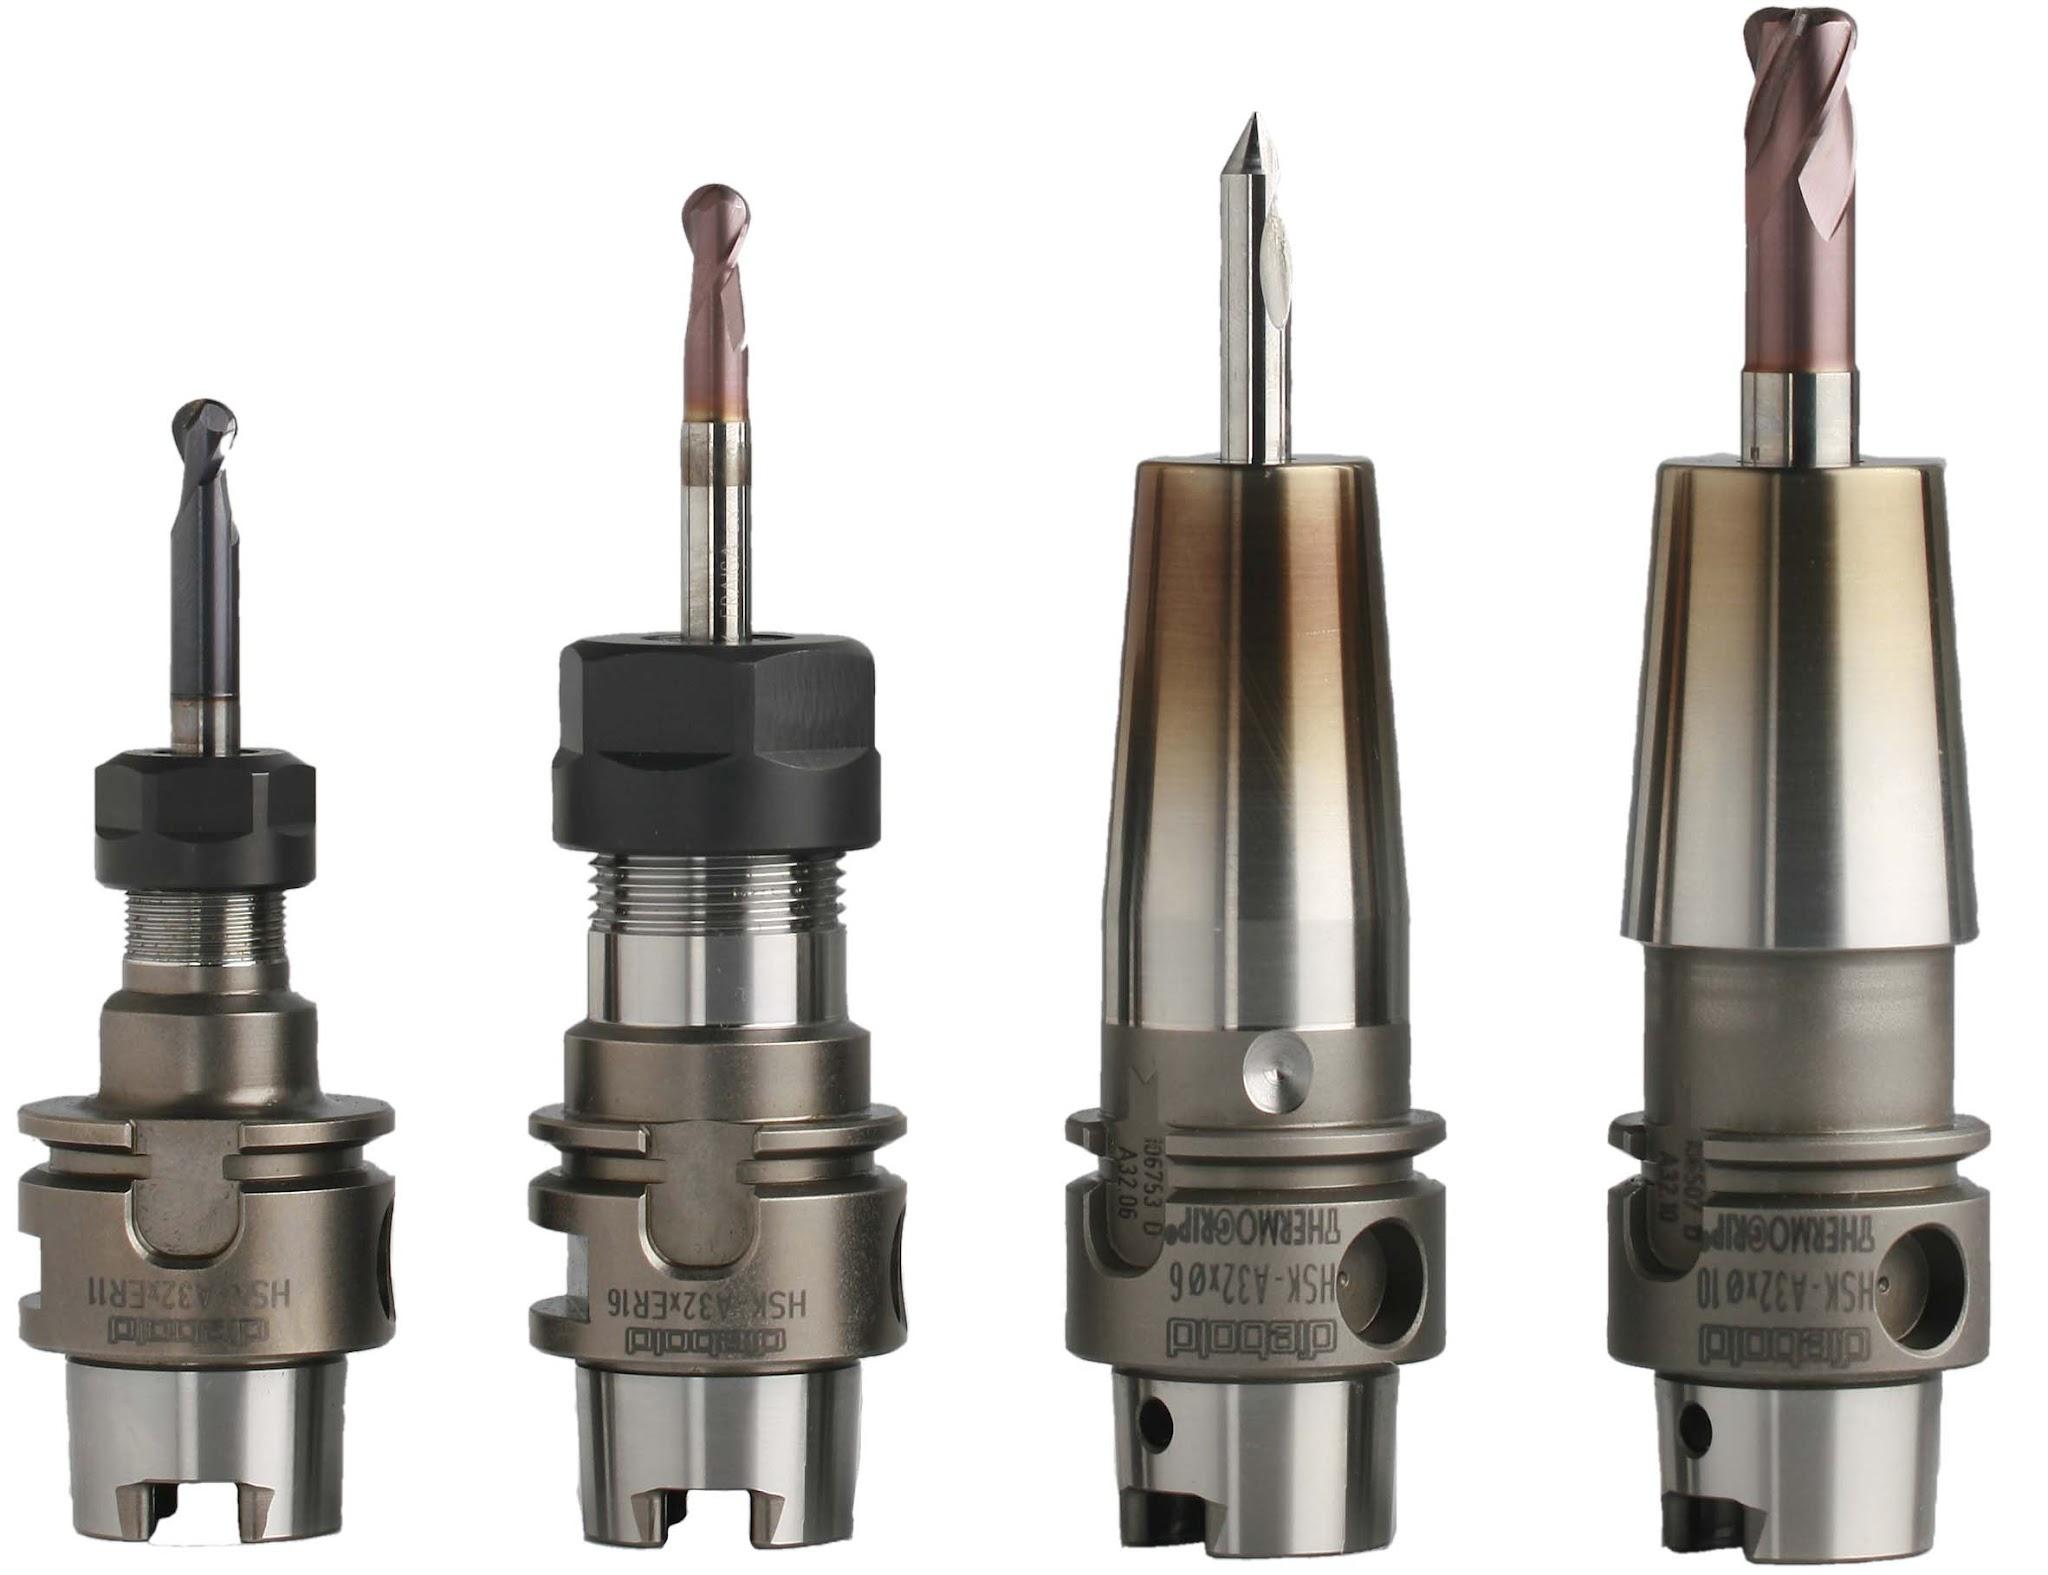
Рисунок 3 – Примеры инструментальных патронов HSK (фото: Christoph Pelger, CC BY-SA 4.0).
Когда менять цангу
Фиксированного срока службы у цанги нет: он зависит от частоты смены инструмента, нагрузок, чистоты в цехе и аккуратности затяжки. Ориентироваться лучше на замеры биения и визуальные признаки износа. Если цанга хоть раз работала с провернувшимся инструментом или была перетянута, ее стоит проверить сразу.
Цанга – расходник, и обходится она намного дешевле комплекта твердосплавных фрез, не говоря уже об алмазном инструменте для раскроя. Поэтому разумно держать запас цанг ходовых размеров и менять их по результатам контроля, а не после поломки дорогой фрезы.
Частые вопросы о цангах ER
Можно ли зажать хвостовик 12,7 мм в цанге 13 мм?
Да, если рабочий диапазон выбранной цанги включает 12,7 мм и это допускает производитель. Для постоянной прецизионной обработки полезна цанга точного размера 12,7 мм.
Как часто менять цангу ER?
Единого срока замены нет. Проверяйте состояние поверхностей, упругость лепестков и биение; меняйте цангу при повреждениях или выходе параметров за допуск.
Почему фреза бьет даже с новой цангой?
Причиной могут быть загрязненный или изношенный конус патрона, поврежденная гайка, дефект хвостовика, большой вылет инструмента или биение самого шпинделя.
В каталоге «Интервесп» есть цанги ER20, ER25, ER32 и ER40 для обрабатывающих центров с ЧПУ, патроны HSK 63F и ISO 30, а также запасные части к цанговым патронам. Специалисты помогут подобрать цангу под ваш станок и инструмент.
Поделиться в соц. сетях:

Получить консультацию
Обратный звонок
Получить предложение
Заявка отправлена! Спасибо за Ваш запрос