


06.11.2026
Почему ломаются концевые фрезы на ЧПУ: 8 причин и решений
Концевая фреза редко ломается без причины. Особенно чувствительны к ударам, изгибу и перегреву твердосплавные фрезы: твердый сплав износостоек, но сравнительно хрупок. Однако концевые фрезы бывают также из быстрорежущей стали, и характер их повреждений может отличаться. Причина поломки обычно связана с режимом резания, закреплением инструмента или заготовки, отводом стружки либо траекторией в управляющей программе. Разберем восемь распространенных ошибок при фрезеровании дерева, плитных материалов и металла на станках с ЧПУ – и способы их избежать.
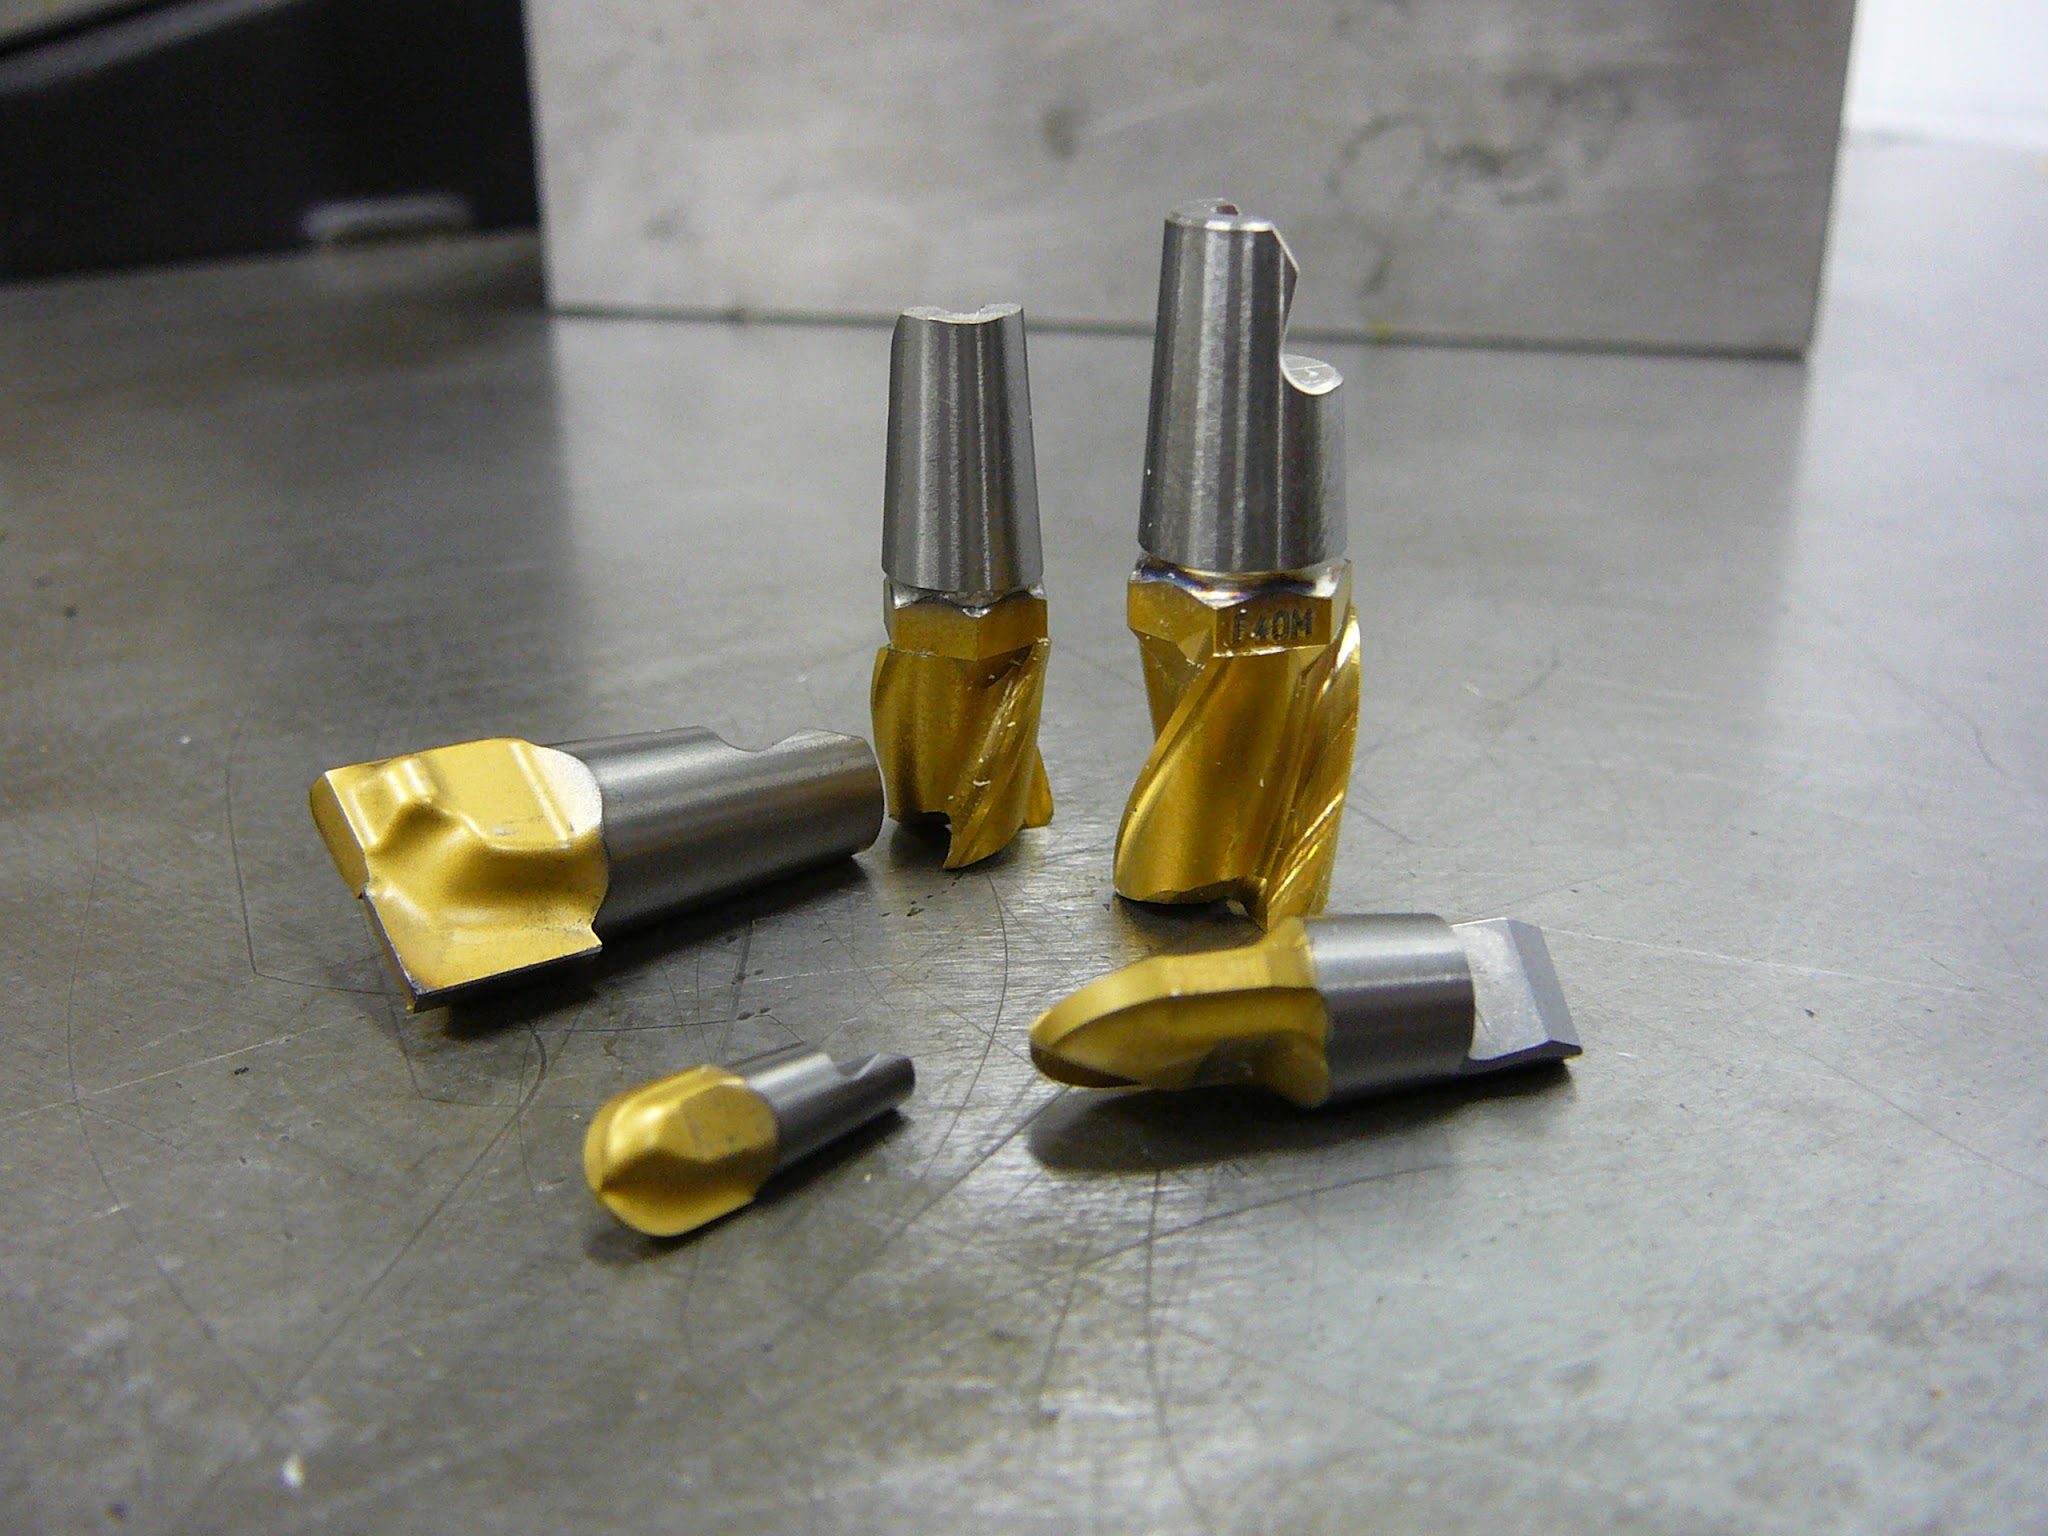
Фото 1 – Фрезерный инструмент. Фото: Pavel Ševela / Wikimedia Commons (CC BY-SA 3.0).
Ошибки в режимах резания
1. Слишком маленькая подача на зуб
При поломке фрезы иногда первым делом уменьшают подачу. Но чрезмерное снижение подачи на зуб тоже опасно: вместо формирования нормальной стружки режущая кромка может начать преимущественно тереться о поверхность. Повышаются температура, износ и риск выкрашивания. Причем само по себе уменьшение скорости подачи без изменения оборотов снижает толщину снимаемой стружки.
При фрезеровании древесины и плитных материалов о неблагоприятном режиме могут говорить прижоги, потемнение кромки и избыток мелкой пыли вместо нормальной стружки. При обработке металла возможны ускоренный износ режущих кромок и ухудшение качества поверхности. Наклеп особенно характерен для материалов, склонных к деформационному упрочнению, например некоторых нержавеющих сталей.
Расчетная минутная подача определяется формулой F = n × z × fz, где F – скорость подачи, мм/мин; n – частота вращения шпинделя, об/мин; z – число режущих зубьев; fz – подача на зуб, мм. Например, при 18 000 об/мин, двух зубьях и fz = 0,15 мм/зуб получаем F = 5400 мм/мин. Если станок не может обеспечить рассчитанную подачу, корректируйте частоту вращения и скорость подачи согласованно, сохраняя допустимые параметры из каталога инструмента. Нельзя снижать обороты без проверки рекомендованной скорости резания.
2. Слишком большая подача или глубина резания
Другая крайность – перегрузка инструмента. Слишком высокая подача на зуб, большая глубина либо ширина резания увеличивают силы резания и риск поломки фрезы у хвостовика или по рабочей части. Особое внимание требуется инструментам малого диаметра. Для одинаковых по длине сплошных круглых стержней из одного материала изгибная жесткость пропорциональна четвертой степени диаметра: уменьшение диаметра с 6 до 3 мм снижает ее в 16 раз. Реальная фреза имеет канавки и сердцевину, поэтому ее жесткость также зависит от геометрии, вылета и материала. Универсального соотношения рекомендованных подач для фрез 3 и 6 мм нет.
Универсальную глубину прохода только по виду материала назначать нельзя. При настройке станка учитывают одновременно:
- ширину резания: при обработке паза на всю ширину фрезы нагрузка выше, чем при небольшом радиальном врезании;
- геометрию инструмента, диаметр сердцевины, длину режущей части и вылет из патрона;
- материал заготовки (древесина, фанера, МДФ, ЛДСП, акрил или металл), жесткость станка, мощность шпинделя и эффективность удаления стружки.
Допустимую осевую глубину и радиальную ширину резания выбирают по каталогу производителя конкретной фрезы и стратегии обработки. При фрезеровании пазов полным диаметром и при трохоидальном фрезеровании режимы существенно различаются: во втором случае возможна большая осевая глубина при небольшой радиальной ширине. Приведенные поставщиком режимы используют как отправную точку и корректируют после контрольной обработки.
3. Не учтено утонение стружки
При боковом фрезеровании с небольшой радиальной шириной резания фактическая максимальная толщина стружки может быть меньше заданной подачи на зуб. Это называют радиальным утонением стружки. Эффект особенно заметен, когда ширина резания составляет менее половины диаметра фрезы. Но поправка зависит и от геометрии инструмента: для фрез с другим углом в плане или специальным профилем применяют свои рекомендации.
Для обычной концевой фрезы с углом в плане 90° при боковом фрезеровании и ширине резания ae менее D/2 поправочный коэффициент можно оценить как K = 1 / √[1 − (1 − 2ae/D)²], где ae – радиальная ширина резания, D – диаметр фрезы. Например, при D = 10 мм и ae = 2 мм получается K = 1,25. Если требуемая максимальная толщина стружки составляет 0,10 мм, расчетная подача на зуб с учетом утонения составит около 0,125 мм. При ae ≥ D/2 эта поправка для указанной схемы не нужна. Перед увеличением подачи проверьте ограничения по инструменту, станку и мощности.
4. Плохой отвод стружки и неправильное охлаждение
Оставшаяся в зоне обработки стружка может повторно попадать под режущие кромки, вызывать скачки нагрузки и забивать канавки. Это особенно опасно в глубоких пазах и карманах, при фрезеровании алюминия, а также при недостаточной аспирации на деревообрабатывающих станках.
Что помогает:
- мощный стружкоотсос с правильно установленной щеткой и кожухом – для фрезеровки дерева и плит;
- разделение тяжелой пазовой обработки на несколько проходов либо трохоидальная стратегия с малой радиальной шириной резания и подобранной осевой глубиной;
- направленный обдув, подходящая СОЖ либо минимальная смазка (MQL), если она предусмотрена технологией и рекомендациями изготовителя инструмента;
- выбор фрезы с подходящим направлением спирали: восходящая выводит стружку вверх, нисходящая прижимает ее вниз и дает чистую верхнюю кромку, но хуже удаляет стружку из глубокого паза.
Для твердосплавных фрез важны управляемый тепловой режим и эффективный отвод стружки. При некоторых сочетаниях инструмента, материала и режима резания прерывистая подача СОЖ на сильно нагретую кромку может создавать температурные напряжения и трещины. Однако универсального правила «либо обильная СОЖ, либо полный отказ от охлаждения» нет. В зависимости от задачи применяют подачу СОЖ, воздушное охлаждение, сухую обработку или минимальную смазку MQL. Выбор делают с учетом рекомендаций производителя фрезы, покрытия и материала заготовки.
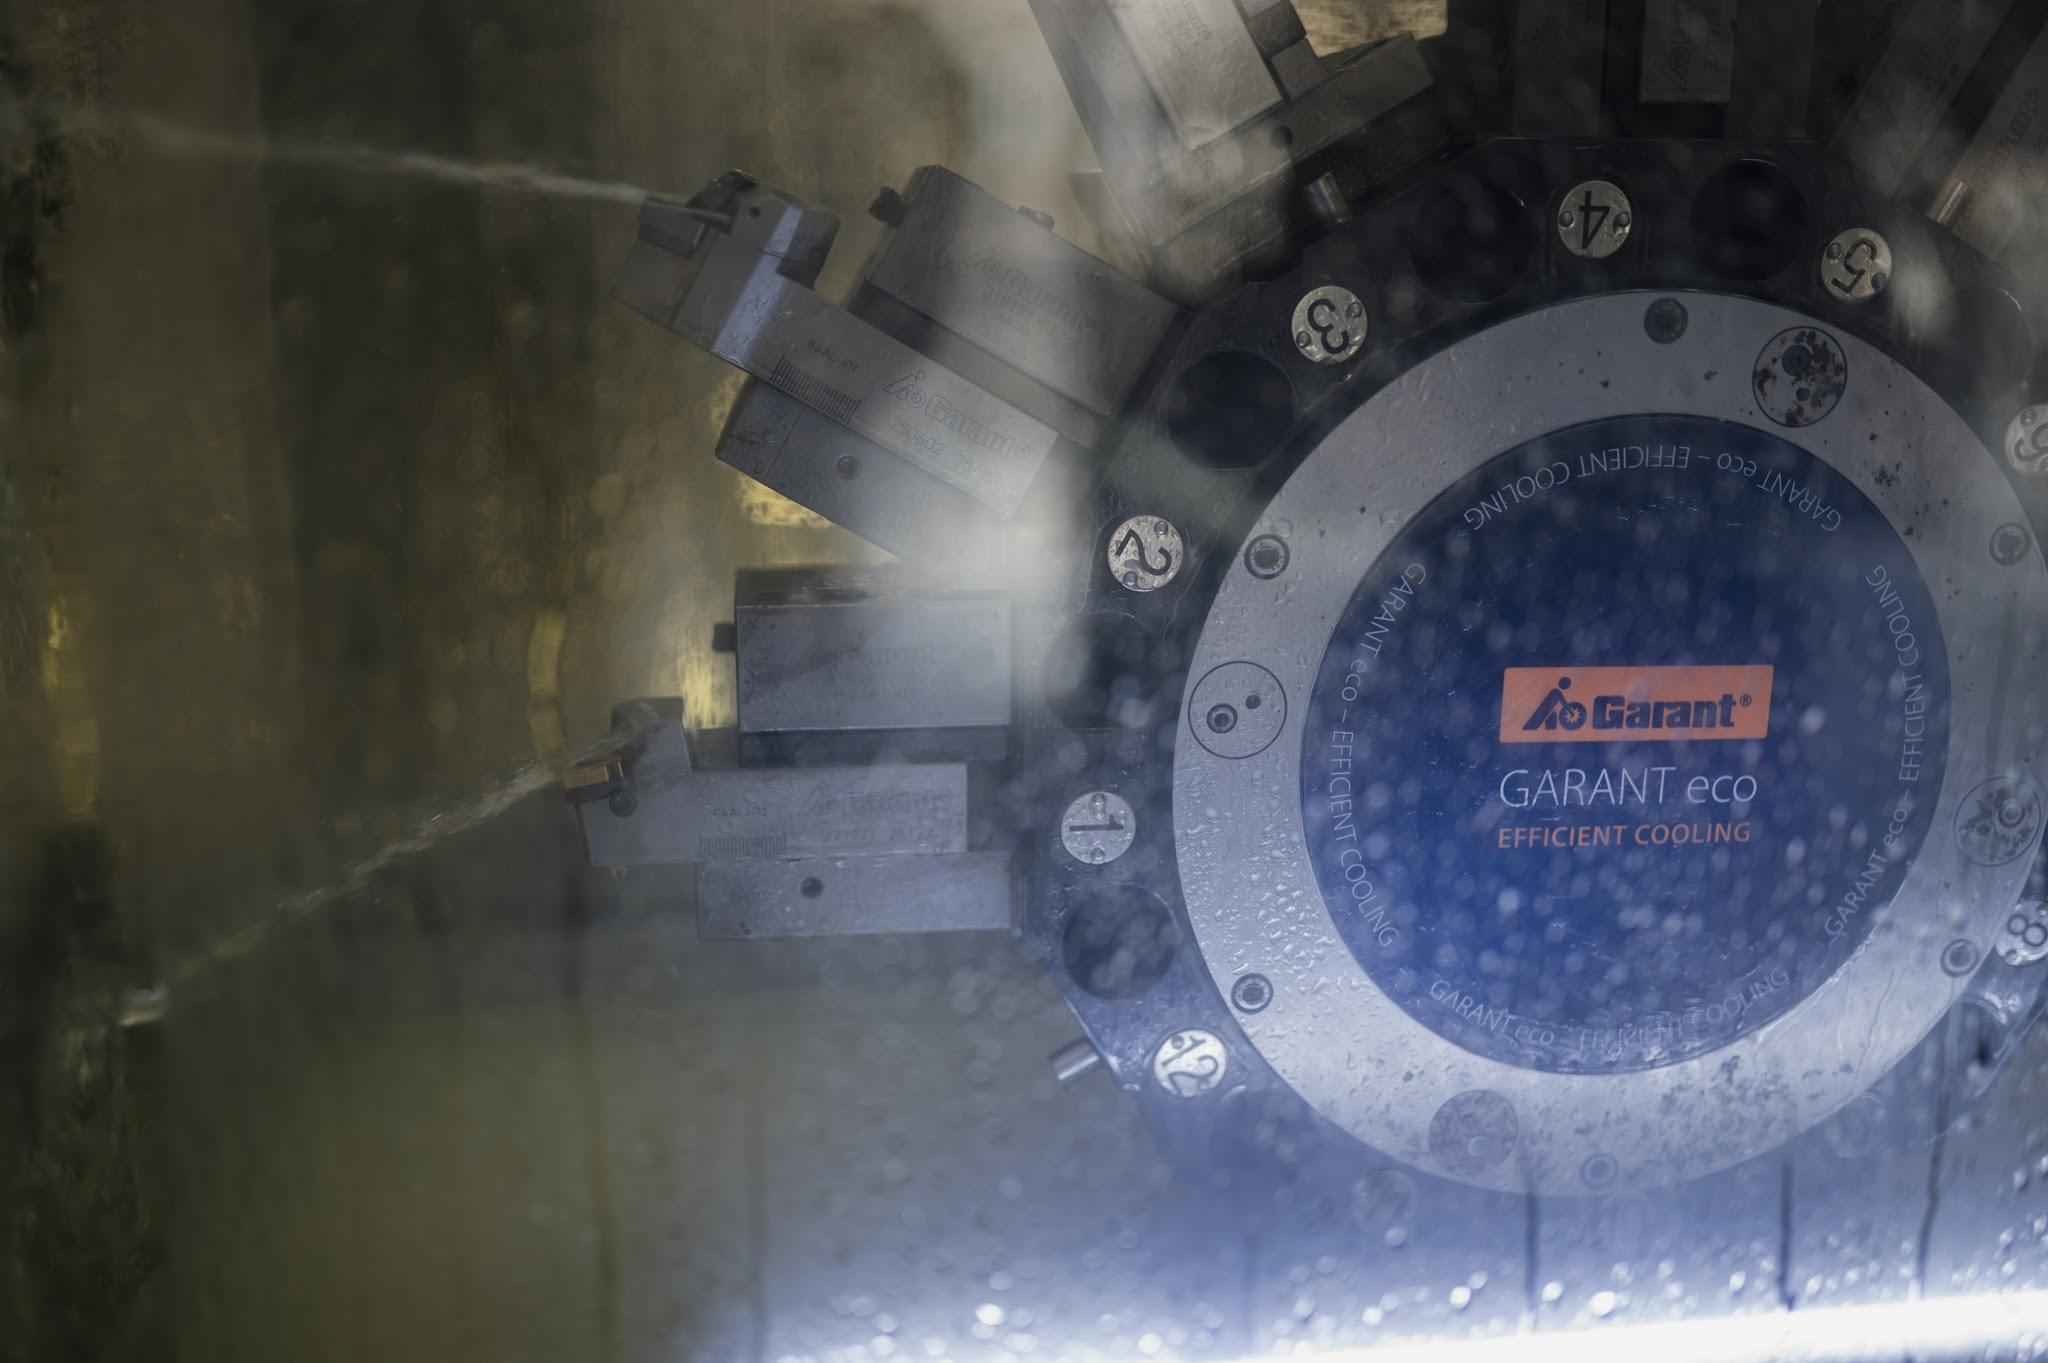
Фото 2 – Подача охлаждающей жидкости в зоне обработки. Фото: Shixart1985 / Wikimedia Commons (CC BY 2.0).
5. Неправильное врезание
Вертикальное врезание допустимо только для концевых фрез, способных резать материал в центре торца (центровых режущих фрез, center-cutting), и только в режимах, разрешенных изготовителем. Наличие торцевых зубьев само по себе еще не гарантирует пригодность инструмента для такого врезания. При неподходящей геометрии резко растут осевая нагрузка и риск повреждения.
В остальных случаях обычно применяют наклонное врезание (рампу), спиральную траекторию либо предварительное отверстие. Допустимые угол рампы, подачу при входе и минимальный диаметр спирали проверяют по каталогу фрезы. Резкое вхождение в контур на полной подаче также может создать ударную нагрузку; плавный вход по дуге или корректировка подачи на участке врезания уменьшают риск.
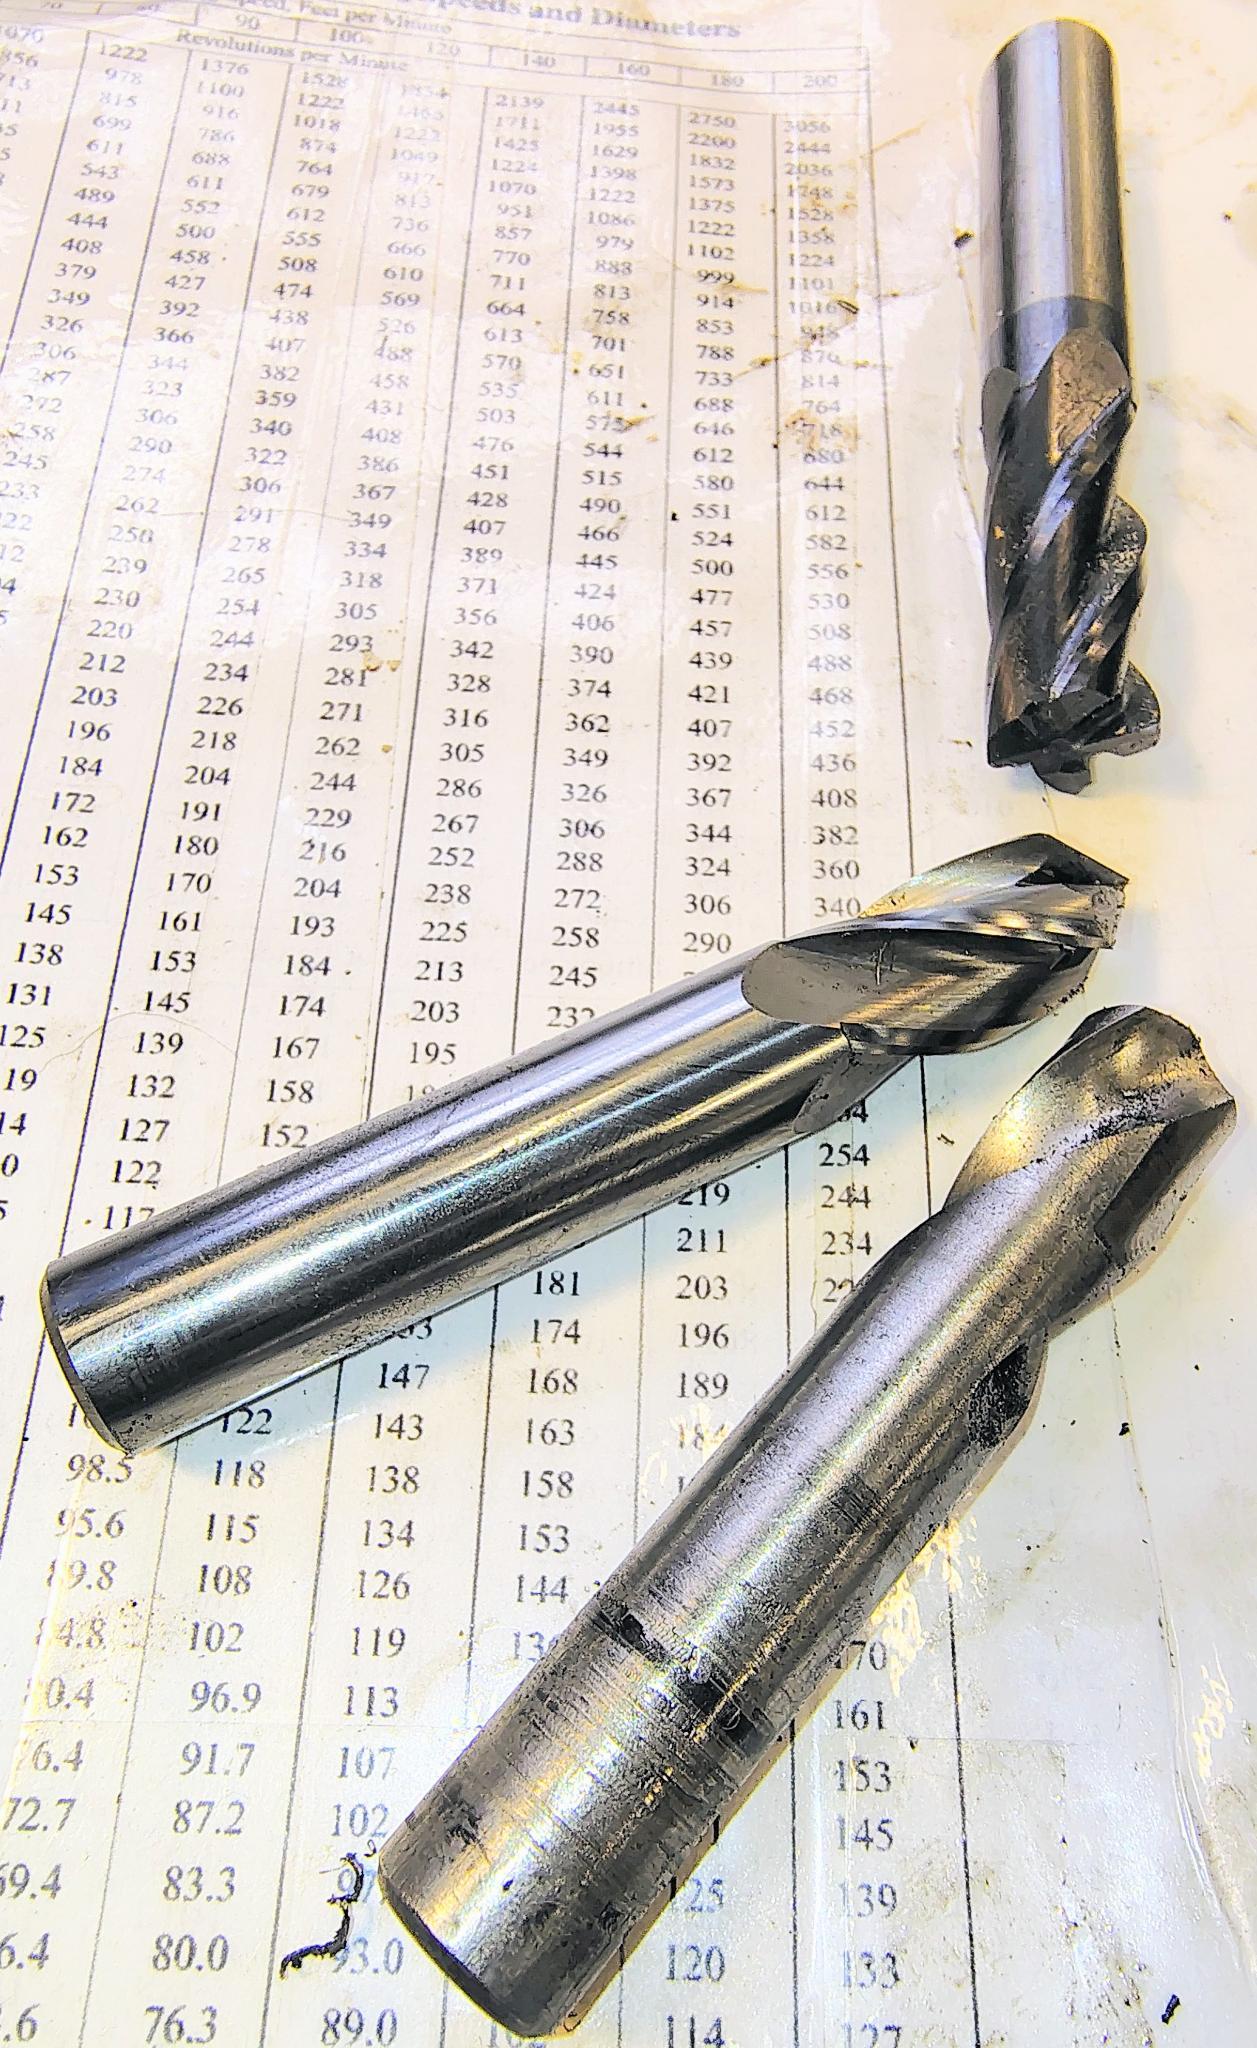
Фото 3 – Центровая концевая фреза, фасочная фреза и сверло. Фото: Progress and Poverty / Wikimedia Commons (CC BY 4.0).
Ошибки в зажиме инструмента и заготовки
6. Слишком большой вылет фрезы
При прочих равных условиях прогиб консольно закрепленного инструмента от поперечной силы пропорционален кубу вылета. Если увеличить вылет вдвое, оставив нагрузку и жесткость неизменными, расчетный прогиб увеличится примерно в восемь раз. Излишний вылет повышает вероятность вибраций, отклонений размеров и поломки фрезы.
Устанавливайте минимальный вылет, достаточный для глубины обработки и безопасного зазора между патроном и заготовкой. Если требуется работать глубже, выбирайте инструмент и оснастку, рассчитанные на такую задачу: например, специальную длинную фрезу, фрезу с разгруженной шейкой или удлиненный патрон. Не компенсируйте недостающую длину неглубокой посадкой хвостовика в цангу.
7. Изношенная цанга, биение и недостаточная глубина зажима
Даже правильно рассчитанные режимы не помогут, если фреза закреплена с чрезмерным биением. Режущие кромки тогда снимают материал неравномерно: часть из них перегружена, другие работают меньше. Это ускоряет износ и повышает риск сколов или поломки, особенно у фрез малого диаметра.
Типичные проблемы с зажимом:
- изношенная цанга с разошедшимся передним краем или следами коррозии на конусе;
- цанга, работающая у нижней границы разрешенного диапазона: это не обязательно неисправность, но для ответственной обработки предпочтителен точный номинал;
- хвостовик, введенный на недостаточную глубину: нагрузка распределяется по зажимной поверхности неравномерно;
- грязь, смола или стружка на конусе патрона;
- гайка, затянутая «на глаз» – слабее или заметно сильнее, чем рекомендует производитель.
Если фреза проскальзывает в цанге и вытягивается под нагрузкой, глубина обработки может увеличиваться до опасных значений. Периодически проверяйте радиальное биение инструмента, состояние гайки, патрона и цанги. При измерении используйте одинаковые точки контроля и условия установки. Поврежденные детали зажима заменяйте своевременно, не дожидаясь разрушения дорогой фрезы.
8. Слабое крепление заготовки
Даже небольшой сдвиг или вибрация заготовки может вызвать ударную нагрузку на фрезу. На раскроечных центрах с вакуумным столом риск возрастает, когда после прорезания контуров уменьшается площадь удержания деталей. В металлообработке проблемы создают недостаточно затянутые тиски, малая высота зажима и длинные детали без опор.
При фрезеровании древесины и плитных материалов помогают исправный вакуумный стол, правильно подготовленный проницаемый жертвенный слой МДФ, перемычки для мелких деталей и продуманная последовательность раскроя: сначала внутренние элементы, затем внешний контур. В металлообработке важны жесткая оснастка, опоры рядом с зоной резания и контроль усилия закрепления заготовки.
Как определить возможную причину поломки фрезы
По месту излома и состоянию режущих кромок можно предположить причину, но для точного вывода необходимо учитывать режимы и условия обработки:
- излом у торца цанги – возможны большой вылет, перегрузка по подаче, вибрация или биение;
- скол режущей части – возможны ударное врезание, неподходящая траектория или смещение заготовки;
- выкрашенные кромки, следы перегрева или выраженный износ – возможны трение из-за малой толщины стружки, неверное охлаждение или повторное резание стружки;
- поломка в глубоком пазу с забитыми канавками – возможен недостаточный отвод стружки.
Если поломки повторяются, фиксируйте материал заготовки, модель и диаметр фрезы, обороты, подачу, глубину и ширину резания, вылет, номер цанги и характер повреждения. Такие записи помогают быстрее выявить повторяющуюся причину.
Подобрать концевые фрезы, патроны и цанги для дерево- и металлообрабатывающих станков с ЧПУ можно в каталоге «Интервесп». Специалисты помогут выбрать инструмент под материал, требуемую производительность и условия обработки.
Поделиться в соц. сетях:

Получить консультацию
Обратный звонок
Получить предложение
Заявка отправлена! Спасибо за Ваш запрос