


14.09.2026
Грат на нижней кромке при резке лазером: 7 причин от давления газа до фокуса
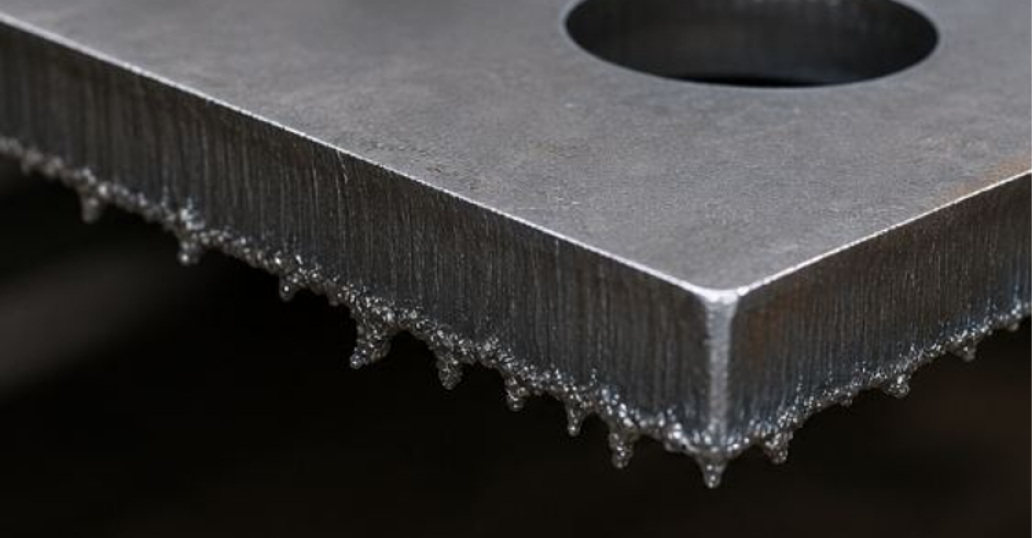
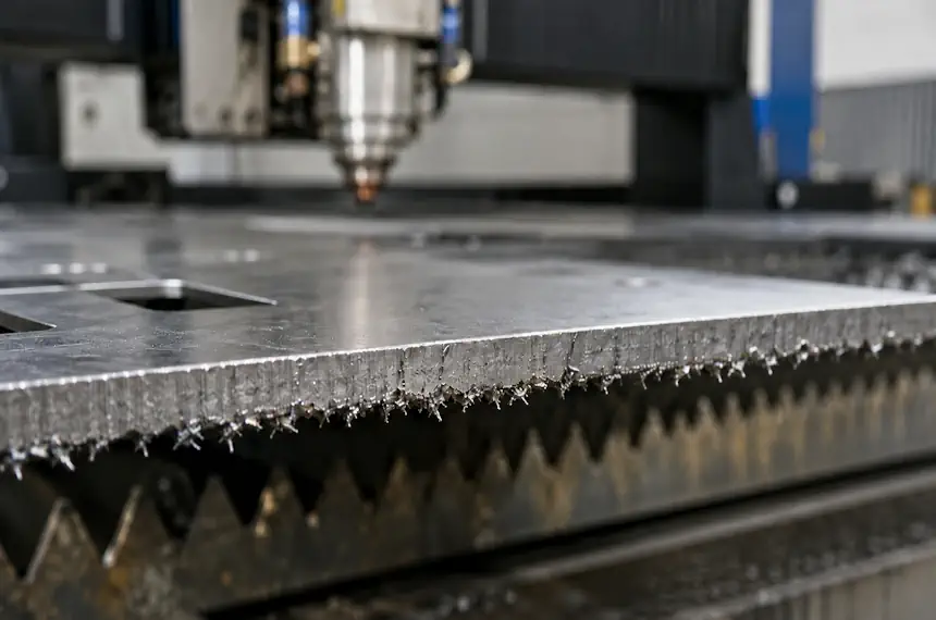
Проведете пальцем по низу только что вырезанной детали – а он цепляется за колючую бахрому из застывшего металла. Это грат, и он раздражает любого, кто работает с оптоволоконным лазером. Деталь вроде готова, но ее нельзя ни отдать заказчику, ни поставить на сборку без зачистки. А зачистка – это лишние руки, время и деньги на каждой партии.
Хорошая новость в том, что грат почти никогда не появляется «просто так». Это симптом, по которому опытный оператор читает станок, как врач читает анализы. Разберем семь причин, из-за которых расплав застывает на нижней кромке реза, и главное – как по виду грата понять, что именно разладилось.
Что такое грат и почему он образуется именно снизу
Лазер работает предельно логично: сфокусированный луч плавит металл, а струя вспомогательного газа выдувает расплав вниз, сквозь пропил. Если газ успевает вынести весь жидкий металл – кромка получается чистой, почти зеркальной. Если не успевает – часть расплава остается на выходе из реза, застывает и превращается в тот самый заусенец.
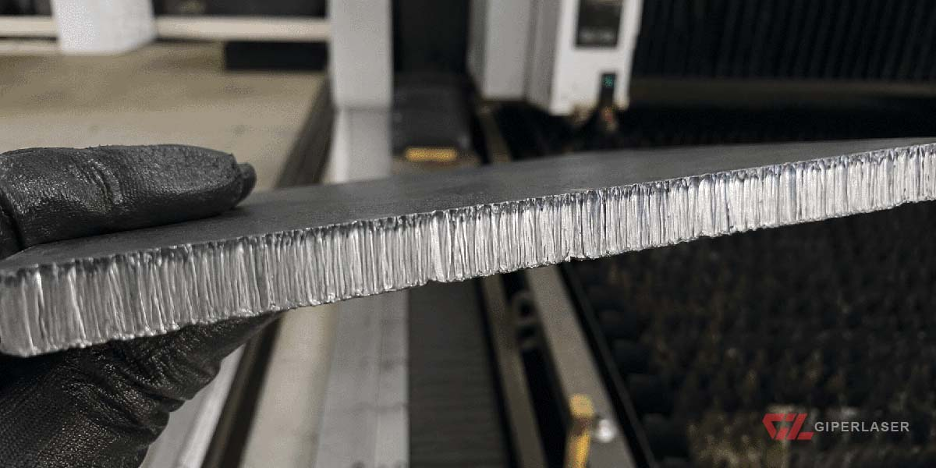
Именно поэтому грат живет на нижней кромке: это точка, где расплав покидает пропил. Все, что мешает газу дочиста вымести металл из зоны реза, – слабый выдув, неправильный фокус, лишний расплав, грязь на пути луча – рано или поздно оседает бородой на низу детали. Чаще всего грат вылезает на толстых листах (от 6–8 мм), на острых углах и по контуру мелких отверстий, где условия для выдува хуже всего.
Важный нюанс: сам вид грата уже подсказывает диагноз. Каплевидные наплывы, мелкая «наждачка», крупные опилки, твердые шарики – за каждой фактурой стоит своя причина. Держите это в голове, читая список ниже.
Причина 1. Недостаточное давление газа
Это первое, что стоит проверить. Если давление вспомогательного газа занижено, струя физически не может вытолкнуть весь расплав из пропила – часть металла остается снизу.
Особенно чувствительна к давлению азотная резка нержавейки и алюминия: здесь газ не участвует в горении, а работает чисто механически – сдувает жидкий металл. Азоту для чистого реза нужно высокое давление, на серьезных толщинах речь идет о десятках бар. Стоит подаче просесть – и на обороте детали появляется твердая «борода» из капель.
Что проверить по этой причине:
- Фактическое давление в зоне реза, а не только на манометре редуктора: длинная магистраль и узкие фитинги «съедают» давление.
- Запас газа в баллонах или производительность генератора азота – под конец баллона давление незаметно падает.
- Соответствие давления толщине и материалу по технологической карте станка.
Если выдув слабый, давление поднимают до тех пор, пока нижняя кромка не станет чистой, следя за расходом газа.
Причина 2. Неправильное положение фокуса
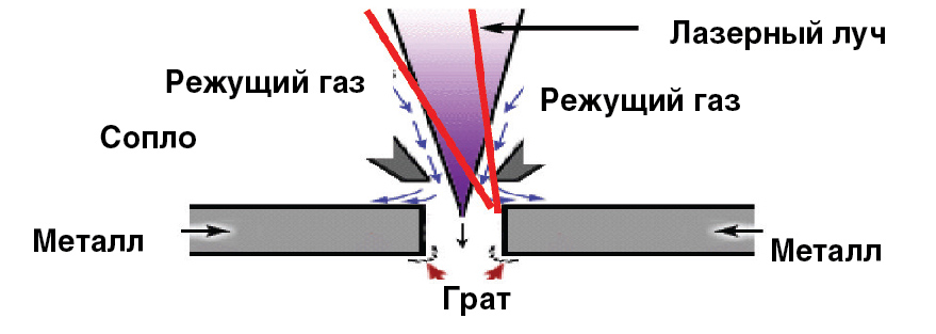
Фокус – самая частая и самая коварная причина грата, потому что именно от него зависит форма пропила. И тут работает типичная закономерность, которую полезно запомнить:
- Фокус слишком высоко (над оптимальной точкой) – пропил внизу сужается, расплаву тесно, газ его не продавливает. Получается характерный каплевидный грат – крупные округлые наплывы.
- Фокус слишком низко – рез идет нестабильно, и снизу образуется грат с крошками, мелкими выбоинами и рваными частицами.
Отсюда простое правило корректировки: при каплевидном грате фокус опускают, при грате с крошками – поднимают, малыми шагами отслеживая результат на пробных резах. Важно помнить, что точная картина зависит от материала, толщины и газа, поэтому направление правки стоит подтверждать пробным резом.
Стоит помнить и про газ: при резке кислородом фокус обычно держат ближе к верхней поверхности листа, а при резке азотом – смещают ближе к нижней, из-за чего рез получается шире и требует большего расхода газа. Если сменили газ, а фокусную стратегию не поменяли – грат не заставит себя ждать.
Причина 3. Неоптимальная скорость резки
Скорость подачи должна быть согласована с мощностью, толщиной и газом. Перекос в любую сторону дает грат, но по разным механизмам.
Слишком высокая скорость – луч не успевает проплавить металл на всю толщину, расплав вырывается снизу неровно, оставляя заусенцы и «рваную» кромку. Слишком низкая скорость – обратная беда: лазер перегревает зону реза, расплавленного металла образуется слишком много, и газ уже не справляется с его выносом. Для алюминия скорость особенно критична – этот металл прощает мало.
На практике скорость меняют аккуратно, шагами по 5–10%, до полного исчезновения грата, и только потом фиксируют режим в карте. Резкие скачки параметра лишь маскируют одну проблему, порождая другую.
Причина 4. Неподходящий или загрязненный газ
Дело не только в давлении, но и в самом газе – его типе и чистоте.
Кислород для углеродистой стали дает экзотермическую реакцию и помогает резать толще, но повышает риск окалины и грата на нижней кромке. Азот для нержавейки и алюминия дает чистый неокисленный рез, но требователен к стабильности подачи. Если резать нержавейку кислородом ради экономии – чистой кромки не будет.
Чистота тоже важна. Для кислородной резки критична высокая чистота кислорода: примеси замедляют реакцию и портят рез. Азот для качественной резки берут чистотой примерно от 99,9% и выше; влага и посторонние примеси в газовой магистрали дают нестабильный выдув и, как следствие, заусенцы. Поэтому вместе с газом проверяют осушители, фильтры и герметичность трассы.
Причина 5. Состояние и центровка сопла![]()
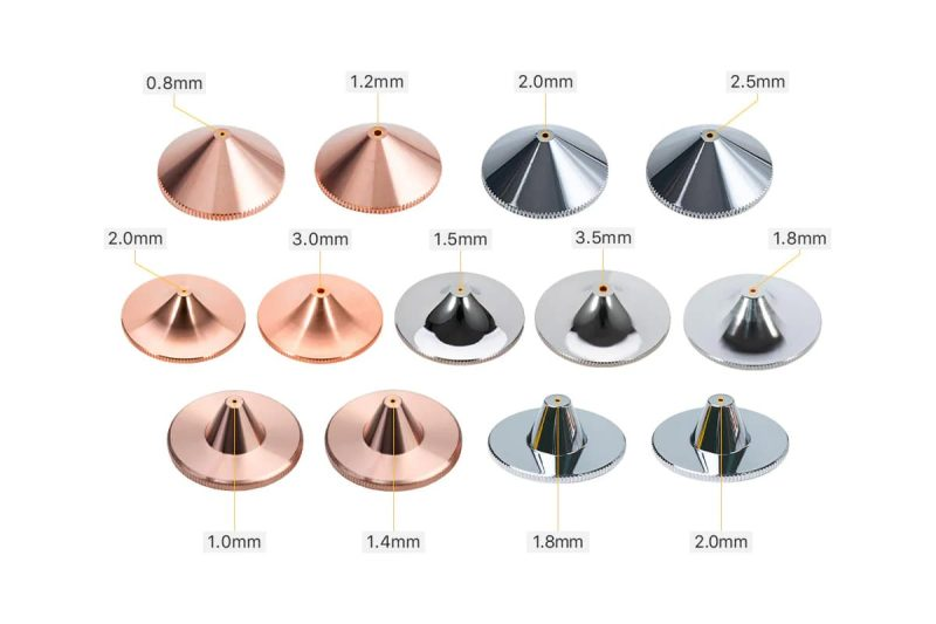
Сопло направляет струю газа точно в пропил, соосно лучу. Как только эта геометрия нарушается, выдув становится несимметричным, и грат появляется с одной стороны реза.
На что смотреть в первую очередь:
- Износ и нагар на сопле. Налипшие брызги металла и разбитое отверстие делают поток турбулентным – газ дует хаотично вместо ровной струи. Такое сопло меняют, а не пытаются чистить до бесконечности.
- Коаксиальность (соосность) луча и сопла. Если луч выходит не по центру отверстия, струя газа смещается относительно реза. Центровку сопла проверяют и восстанавливают по методике станка.
- Диаметр сопла. Он должен соответствовать материалу и толщине: для азотной резки, например, часто нужны сопла от 1,5 мм и крупнее, чтобы обеспечить нужный поток.
- Биение сопла и стабильность зазора до листа по емкостному датчику – на больших толщинах это особенно заметно сказывается на кромке.
Причина 6. Грязная оптика и сбитая юстировка![]()
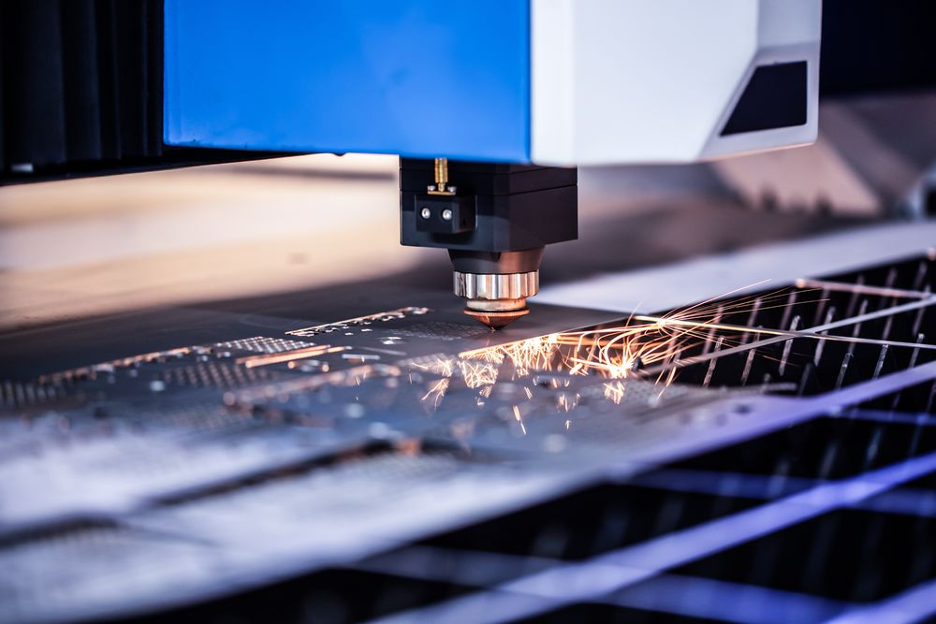
Луч по пути к металлу проходит через защитное стекло и фокусирующую оптику. Любое загрязнение или расстройство на этом пути крадет мощность и однородность луча – а слабый, «размазанный» луч плавит металл неаккуратно, и снизу оседает грат.
Типичные виновники: запотевшее или забрызганное защитное стекло, загрязненная линза, сбитая юстировка зеркал в тракте луча. Загрязненная оптика вдобавок быстрее перегревается, и дефект нарастает лавинообразно. Регулярная проверка и чистка защитного стекла, контроль состояния линзы и своевременная юстировка – базовая гигиена, без которой борьба с гратом бессмысленна.
Причина 7. Качество и состояние самого металла
Иногда параметры станка ни при чем – виноват лист. Ржавчина, окалина после горячего проката, масляные пятна и грязь на поверхности заставляют металл поглощать луч неравномерно: где-то расплава больше, где-то меньше, и выдув идет рывками. Результат – грат и неопрятная кромка.
Коробленный лист добавляет проблем: он «гуляет» под головой, зазор до сопла скачет, а вместе с ним – и стабильность реза. Поэтому чистый, ровный, сухой металл – не прихоть, а условие чистой кромки. Горячекатаная сталь с окалиной, нержавейка разных плавок и загрязненный алюминий ведут себя по-разному, и это стоит учитывать заранее.
Как быстро найти причину: короткая шпаргалка
Чтобы не гадать вслепую, двигайтесь по признакам грата и сопутствующим симптомам:
- Каплевидные наплывы снизу – фокус слишком высоко, опустите его.
- Грат с крошками и выбоинами – фокус слишком низко, поднимите.
- Грат по всей кромке, слабый выдув – мало давления газа или заканчивается газ.
- Грат с одной стороны реза – сбита центровка сопла или есть люфт/биение.
- Твердая «борода» на нержавейке – не хватает давления или чистоты азота.
- Грат нарастает со временем работы – грязная оптика или изношенное сопло.
- Грат на конкретных листах – ржавчина, окалина, масло, коробление металла.
Меняйте по одному параметру за раз и смотрите на пробный рез – так вы точно поймете, что сработало, и не наплодите новых дефектов.
Грат на нижней кромке – это разговор станка с оператором: он всегда сообщает, что именно вышло из баланса – давление газа, фокус, скорость, сопло или сам металл. Научитесь читать эти сигналы, ведите технологические карты под каждый материал и толщину, следите за чистотой оптики и газовой трассы – и чистая кромка перестанет быть удачей, а станет нормой.
Если же вы подбираете оптоволоконный лазер, комплектующие для него или хотите разобраться в тонкостях настройки под свои материалы, имеет смысл обратиться к специалистам по оборудованию – например, в компанию «Интервесп», где помогут подобрать станок и оснастку под конкретные задачи производства и подскажут по режимам резки.
Поделиться в соц. сетях:

Получить консультацию
Обратный звонок
Получить предложение
Заявка отправлена! Спасибо за Ваш запрос